棉織物前處理中,退漿在哪裡結束、精練從哪裡開始
對棉織物前處理團隊來說,從退漿交接到精練,並不是教科書上的一條線。這是在班次壓力下做出的生產判斷:澱粉漿是否已充分去除、足以確保穩定潤濕?還是下一道浴槽被迫去解決退漿未完成的問題?
這項判斷會影響漂白穩定性、色光重現性、布面手感、返工負荷與化學品成本。受控的酵素退漿段,能讓精練浴有更明確的任務:去除天然蠟質、果膠、棉籽殼殘留與疏水性雜質,而不是把未解決的漿料問題帶進後續流程。
Enzymebridge 作為紡織退漿酵素供應商,服務需要實務前處理控制、而不是實驗室術語的布廠。目標很簡單:更乾淨的工序交接、更穩定的吸水性,以及更少的後段意外。
實務上的分界:先處理澱粉漿,再處理棉纖維雜質
在梭織棉布前處理中,退漿主要是分解並釋放經紗上的澱粉系漿料。精練則是透過去除蠟質與其他天然雜質,使棉纖維基材具備均勻的潤濕性。
當退漿不完全時,精練就會被過度負荷。浴液或許仍能做出外觀看似可接受的布,但殘留漿料可能在後續表現為:
- 布幅方向潤濕不均
- 漂白反應斑駁的風險提高
- 緊密織物中工作液滲透不良
- 因加強矯正處理而造成布面手感變硬
- 染色前返工率提高
- 敏感色系的色光風險增加
最佳流程不只是退漿、洗淨、精練,而是將退漿做到明確的工廠可交接狀態,再在能維持布品質與後段可預測性的窗口內進行精練。
精練開始前,退漿應該達成什麼
當布在濕加工中不再表現得像仍帶有漿膜的結構時,退漿段才算足以交接。操作人員應觀察生產指標,而不只是看處理時間。
1. 布幅方向潤濕一致
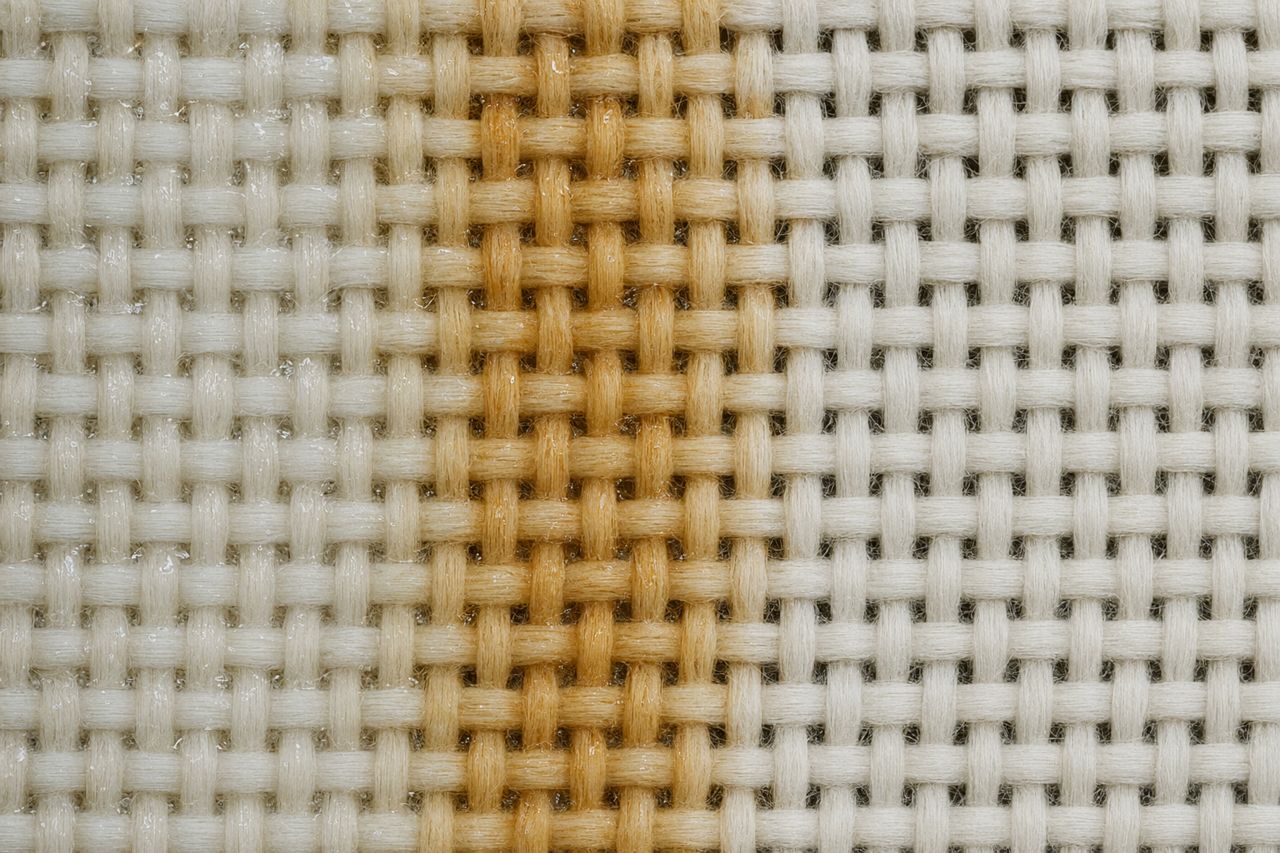
胚布常透過潤濕不均顯示漿料殘留。中間到布邊的差異、下沉速度慢,或初次接觸工作液後仍出現像乾斑的條痕,都可能表示漿料仍在限制浴液進入。
匹配良好的酵素退漿方案,可在精練前改善潤濕一致性。這對高密襯衫布、府綢、床單布與較重的梭織結構尤其重要,因為這些織物的浴液進入可能較不均勻。
2. 機械阻力降低,布匹運行更乾淨順暢
殘留漿料會影響布匹通過水洗機、浸軋槽、J-box 或繩狀處理系統時的運行狀態。當漿膜未充分打開時,工廠可能看到更多張力波動、折痕風險,或軋液率不一致。
退漿不只要完成化學去除,也應支援更順暢的布匹運行。這對連續式產線尤其重要,因為小幅變化會在長批量中變得明顯。
3. 進入精練的澱粉負荷降低
精練浴並不是完成澱粉去除最有效率的位置。如果高澱粉負荷被帶到後段,燒鹼與界面活性劑需求可能增加,浴液污染上升,水洗機性能也會變得更關鍵。
良好的退漿能降低精練負擔,幫助下一步專注於蠟質與疏水性雜質的去除。
4. 為漂白與染色提供穩定準備度
前處理主管通常會用後段結果來判斷退漿—精練—漂白鏈是否穩定。如果染廠回報色光變動、吸水性斑駁或反覆矯正水洗,根本原因可能出現在流程早期。
退漿的終點應由後段準備度來定義,而不應只依照傳統做法。
精練從哪裡開始:吸水性、除蠟與表面準備
當製程目標從漿料分解轉為棉纖維雜質去除時,精練就開始了。此時,布料應已能讓工作液進入,並準備好接受均勻的化學作用。
精練目標包括:
- 會阻礙潤濕的棉蠟
- 果膠與天然非纖維素物質
- 棉籽殼與田間殘留
- 殘留油劑與加工污物
- 為均勻的漂白反應做準備
如果退漿段確實發揮作用,精練就能以更高的可預測性運行。這不一定代表第一天就能降低化學品投入,而是代表工廠有更穩固的基礎,可控制投入量、溫度窗口、浴比、停留時間與水洗機負荷,而不必追著上一浴留下的問題跑。
退漿與精練交接常見的三個問題
問題 1:工廠延長精練來補償退漿不足
這看似有效,但常帶來隱性成本。更長或更強的精練可能降低可見問題,卻同時增加布料壓力、手感變化、能源需求,以及批次間變異。
更好的做法是強化退漿步驟,避免讓精練變成矯正工序。
問題 2:同一套流程被複製到不同織物規格
輕薄開放組織與緊密高密組織的反應並不相同。上漿量、紗支、捻度、織物密度與織造準備都會影響工作液進入漿膜的難易度。
前處理設定應按織物規格群組檢討。能在受控溫度與 pH 窗口中穩定表現的退漿酵素,可讓工廠在不忽略布種差異的前提下,取得更大的標準化空間。
問題 3:水洗機性能被視為與化學分開的議題
退漿化學能分解澱粉漿,但製程仍需要釋放與移除。水洗不足、逆流水洗平衡不佳、浴槽過載,或有效停留時間太短,都可能讓已溶解的殘留物留在布中。
化學作用與機械移除必須一起管理。當退漿、沖洗與水洗機負荷被視為同一個操作區來考量時,交接到精練的品質會更好。
工廠通常評估的流程選項
沒有一套流程能適用於所有棉織物工廠。正確選擇取決於設備、織物規格組合、色光敏感度、水資源可用性與生產速度。
酵素退漿後接鹼性精練
這是許多梭織棉布廠的標準路線。它讓各工序分工清楚:先以酵素去除澱粉,再以鹼性條件去除棉纖維雜質。
當工廠希望更清楚診斷製程時,這條路線很有用。如果退漿後潤濕仍不佳,問題更容易在進入精練前被定位與修正。
退漿—精練合併程序
有些工廠會考慮合併系統,因為設備占地、水用量或排程壓力要求減少段數。合併處理可以有效,但需要謹慎控制,因為兩種不同目標正在同一個區段內被處理。
風險在於誤以為吸水性可接受就代表漿料已完全去除。對色光要求嚴格的程序,工廠應在大範圍導入前確認後段表現仍然穩定。
退漿、洗淨、精練、漂白,並設定明確檢查點
對供應要求較高買家的工廠而言,明確的檢查點可減少部門間爭議。前處理可在染色前記錄布料準備度,品質團隊也能依工序追溯問題。
在稽核文件、批次追溯與一次染準表現成為商業優先事項的情況下,這種做法尤其有價值。
影響交接品質的操作變數
浴比與布量負荷
較低浴比可提升效率,但殘留物稀釋空間也較小。如果布料上漿重或結構緊密,退漿段就必須調整到能維持一致分解與移除的狀態。
溫度窗口
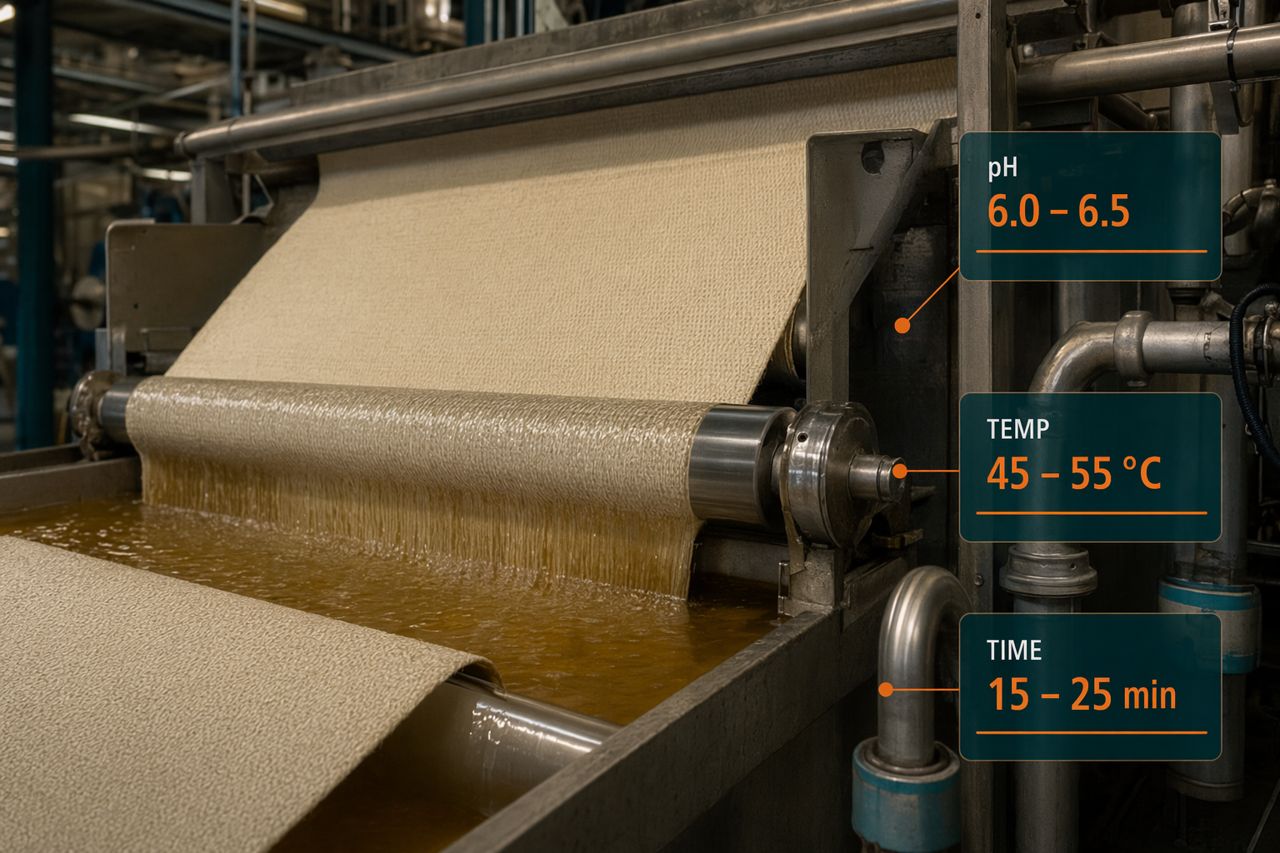
當工廠能將浴液維持在建議溫度窗口內,酵素退漿表現最佳。溫度漂移會造成整批布的漿料分解不均,尤其在開車、停機或換班時更明顯。
pH 控制
穩定的 pH 窗口有助於酵素表現可預測。pH 不一致會讓相同配方在不同批次或不同連續產線上呈現不同效果。
停留時間與帶液率
只有在布料均勻潤濕並攜帶正確浴液量時,足夠的停留時間才有幫助。即使總停留時間看似足夠,帶液不良仍可能使部分區段處理不足。
水洗效率
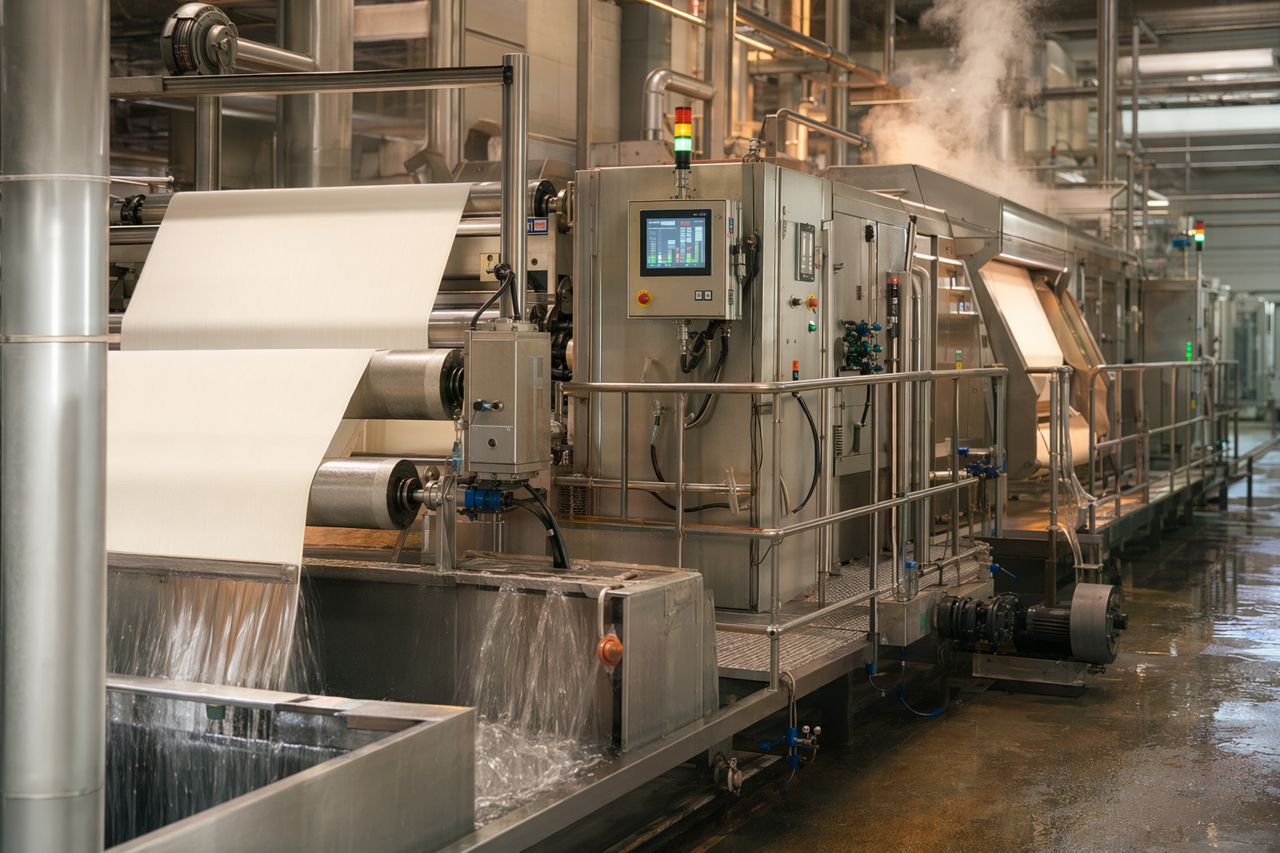
已退漿的布仍需要有效水洗,以移除被分解的漿料與殘留物。水洗機溫度、流向、軋液效率與污染負荷都會影響交接品質。
適合工廠現場使用的退漿完成定義
在生產應用中,退漿完成應以實務證據定義。實用的交接檢查表可包括:
- 布料在幅向與長度方向均能均勻潤濕
- 不再反覆出現布邊到中央的吸水性落差
- 水洗機排液維持在工廠正常控制範圍內
- 精練浴未承受異常的澱粉相關負荷
- 布面手感仍符合該品項要求
- 漂白反應與該織物規格的歷史表現一致
- 染色端收到的布料較少因前處理問題而暫停
這樣的定義,比單純說退漿段已運行規定時間更有力量。
Enzymebridge 如何支援退漿—精練分界控制
Enzymebridge 為棉織物工廠提供酵素退漿解決方案,協助其在真實操作條件下取得可靠的前處理表現。我們的技術討論聚焦於決定成敗的工廠變數:織物規格、漿料類型、溫度窗口、pH 控制、停留時間、水洗機配置、浴比,以及後段染色要求。
我們協助前處理團隊評估:
- 澱粉去除實際上在哪裡限制了產線
- 精練是否被用作矯正工序
- 如何設定實用的交接檢查點
- 哪些織物規格需要調整退漿條件
- 如何降低與潤濕不良相關的返工
- 哪些文件有助於內部品質管理與買方稽核
價值不只是更好的退漿,而是讓前處理鏈從胚布進線到染色準備完成都更加穩定。
為您的棉織物前處理產線索取報價
如果您的工廠遇到潤濕不一致、精練過載、色光風險,或染色前返工等問題,請與 Enzymebridge 分享您的織物規格與目前前處理流程。
索取報價 以取得符合您設備、浴比、溫度窗口與後段品質目標的退漿酵素建議。