Dónde termina el desencolado y dónde comienza el descrudado en el pretratamiento del algodón
Para los equipos de pretratamiento de algodón, el traspaso del desencolado al descrudado no es una línea de manual. Es una decisión de producción tomada bajo la presión del turno: ¿se ha eliminado suficientemente el apresto de almidón para lograr una humectación fiable, o se está pidiendo al siguiente baño que resuelva un problema de desencolado?
Esa decisión afecta la estabilidad del blanqueo, la reproducibilidad del tono, el tacto del tejido, la carga de reproceso y el coste químico. Una etapa de desencolado enzimático controlada le da al baño de descrudado una función más clara: eliminar ceras naturales, pectinas, residuos de cascarilla y otras impurezas hidrofóbicas sin arrastrar apresto no resuelto al resto de la línea.
Enzymebridge trabaja como proveedor de enzimas de desencolado textil para fábricas de tejidos que necesitan control práctico del pretratamiento, no lenguaje de laboratorio. El objetivo es sencillo: un traspaso más limpio, una absorbencia más estable y menos sorpresas aguas abajo.
El límite práctico: primero el apresto de almidón, luego las impurezas del algodón
En la preparación de algodón tejido, el desencolado consiste principalmente en degradar y liberar el apresto a base de almidón de los hilos de urdimbre. El descrudado consiste en hacer que el sustrato de algodón sea uniformemente humectable mediante la eliminación de ceras y otras impurezas naturales.
Cuando el desencolado es incompleto, el descrudado se sobrecarga. El baño aún puede producir un tejido de aspecto aceptable, pero el apresto restante puede aparecer más adelante como:
- humectación desigual a lo ancho
- mayor riesgo de respuesta irregular al blanqueo
- penetración deficiente del licor en construcciones compactas
- tacto más áspero del tejido tras un tratamiento correctivo más fuerte
- mayores tasas de reproceso antes de la tintura
- riesgo de tono en colores sensibles
La mejor secuencia no es simplemente desencolar, enjuagar y descrudar. Es desencolar hasta una condición definida y lista para fábrica, y luego descrudar dentro de una ventana que preserve la calidad del tejido y la previsibilidad aguas abajo.
Qué debe lograr el desencolado antes de que comience el descrudado
Una etapa de desencolado está suficientemente completa para el traspaso cuando el tejido deja de comportarse como una estructura encolada durante el proceso húmedo. Los operarios deben buscar indicadores de producción, no solo un tiempo de proceso.
1. Humectación constante en todo el ancho del tejido
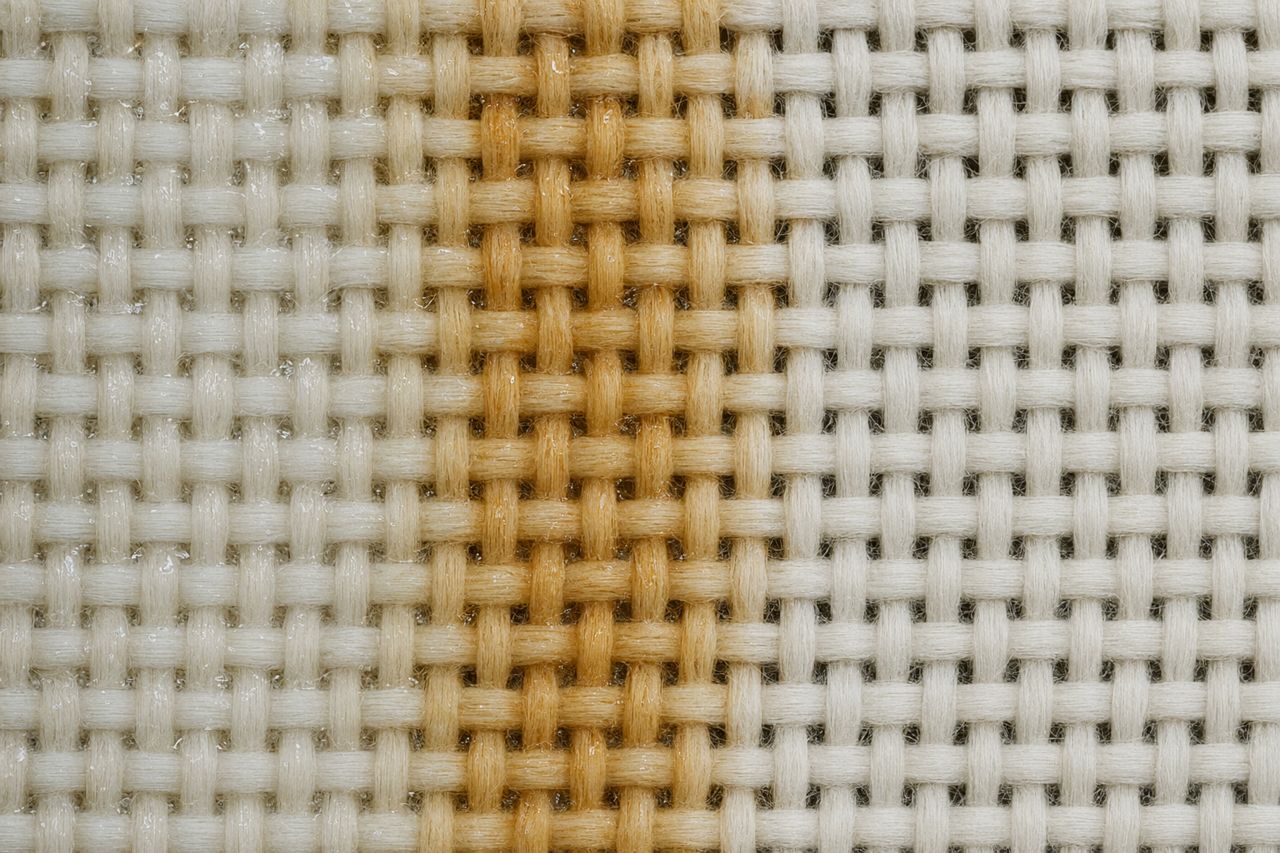
El tejido crudo suele revelar retención de apresto mediante una humectación desigual. Diferencias del centro a los orillos, comportamiento de hundimiento lento o vetas con apariencia seca después del contacto inicial pueden indicar que el apresto aún está restringiendo la entrada del licor.
Un programa de desencolado enzimático bien ajustado mejora la uniformidad de la humectación antes del descrudado. Esto es especialmente importante en camisería densa, popelina, sábanas y construcciones tejidas más pesadas, donde el acceso del licor puede ser desigual.
2. Menor arrastre mecánico y recorrido más limpio del tejido
El apresto residual puede afectar el movimiento del tejido a través de lavadoras, impregnadores, J-boxes o sistemas de manejo en cuerda. Las fábricas pueden observar mayor variación de tensión, riesgo de arrugas o una impregnación inconsistente cuando la película de apresto no se ha abierto suficientemente.
El desencolado debe favorecer un recorrido más suave del tejido, no solo la eliminación química. Eso importa en líneas continuas, donde pequeñas variaciones se vuelven visibles en partidas largas.
3. Menor carga de almidón que entra al descrudado
El baño de descrudado no es el lugar más eficiente para terminar la eliminación del almidón. Si una alta carga de almidón pasa adelante, puede aumentar la demanda de sosa cáustica y tensioactivos, se eleva la contaminación del baño y el rendimiento de lavado se vuelve más crítico.
Un buen desencolado reduce la carga sobre el descrudado, ayudando a que la siguiente etapa se enfoque en la eliminación de ceras e impurezas hidrofóbicas.
4. Preparación estable para el blanqueo y la tintura
Los responsables de pretratamiento suelen juzgar la cadena desencolado-descrudado-blanqueo por lo que ocurre más adelante. Si la tintorería informa variación de tono, absorbencia irregular o lavados correctivos repetidos, la causa raíz puede estar al inicio de la secuencia.
El final del desencolado debe definirse por la preparación aguas abajo, no solo por la tradición.
Dónde comienza el descrudado: absorbencia, eliminación de ceras y preparación de la superficie
El descrudado comienza cuando el objetivo del proceso pasa de la degradación del apresto a la eliminación de impurezas del algodón. En este punto, el tejido debe ser accesible al licor y estar listo para una acción química uniforme.
Los objetivos del descrudado incluyen:
- ceras del algodón que resisten la humectación
- pectinas y materiales naturales no celulósicos
- residuos de cascarilla y de campo
- aceites residuales y suciedades de proceso
- preparación para una respuesta uniforme al blanqueo
Si la etapa de desencolado cumple su función, el descrudado puede operar con mayor previsibilidad. Eso no siempre significa menor aporte químico desde el primer día. Significa que la fábrica tiene una base más sólida para controlar insumos, ventana de temperatura, relación de baño, permanencia y carga de lavadoras sin perseguir problemas originados en el baño anterior.
Tres problemas comunes de traspaso entre desencolado y descrudado
Problema 1: La fábrica prolonga el descrudado para compensar un desencolado débil
Esto puede parecer efectivo, pero a menudo crea costes ocultos. Un descrudado más largo o más agresivo puede reducir problemas visibles mientras aumenta el estrés del tejido, el cambio de tacto, la demanda energética y la variabilidad entre partidas.
Un enfoque mejor es reforzar la etapa de desencolado para que el descrudado no se convierta en la etapa de corrección.
Problema 2: La secuencia se copia entre distintas construcciones
Un tejido ligero y abierto y un tejido compacto y denso no se comportan igual. La cantidad de apresto aplicada, el título del hilo, la torsión, la densidad del tejido y la preparación del telar influyen en la facilidad con la que el licor alcanza la película de apresto.
Los ajustes de pretratamiento deben revisarse por grupo de construcción. Una enzima de desencolado que funcione bien dentro de una ventana controlada de temperatura y pH da a la fábrica más margen para estandarizar sin ignorar las diferencias del tejido.
Problema 3: El rendimiento de lavado se trata por separado de la química
La química de desencolado puede degradar el apresto de almidón, pero el proceso aún necesita liberación y eliminación. Un lavado insuficiente, un equilibrio deficiente de contraflujo, baños sobrecargados o una permanencia efectiva corta pueden dejar residuos solubilizados en el tejido.
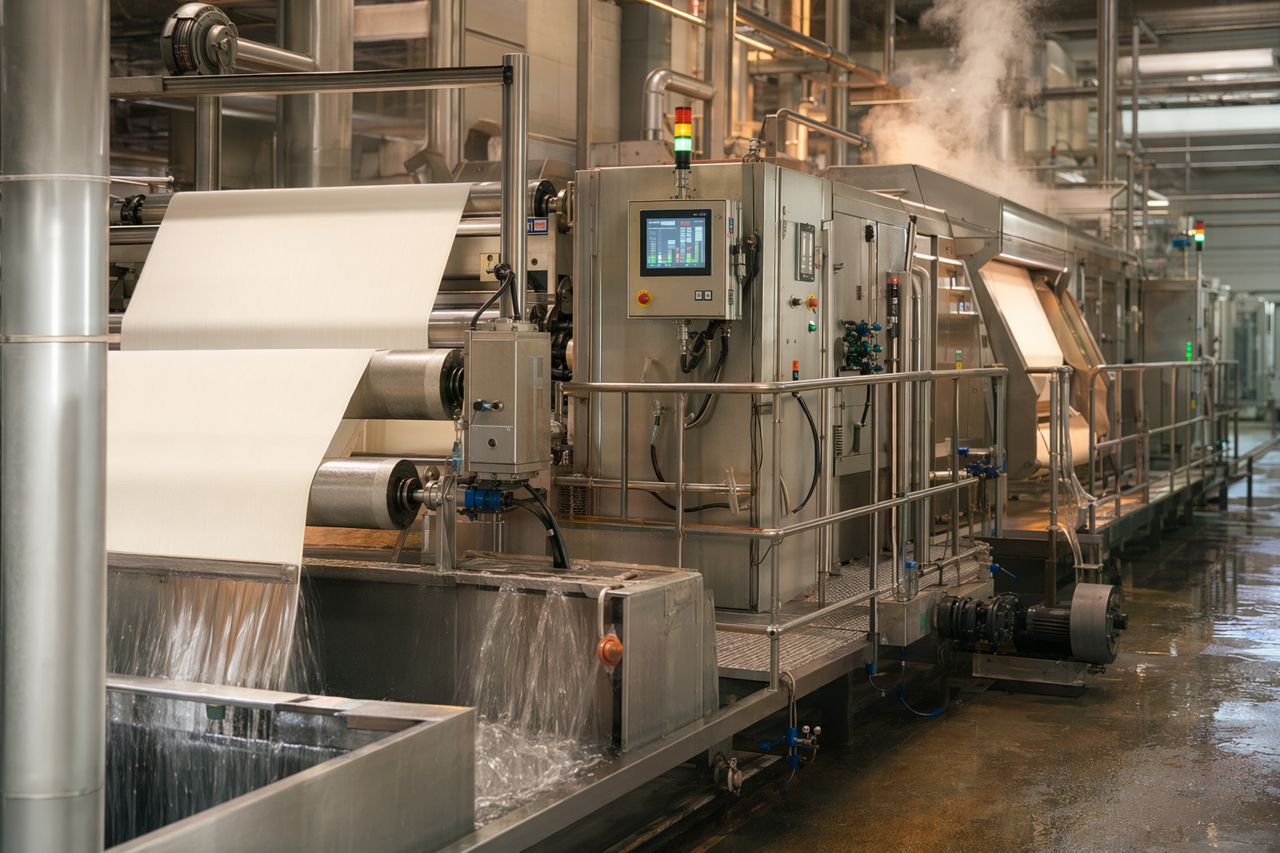
La química y la eliminación mecánica deben gestionarse juntas. El traspaso al descrudado mejora cuando el desencolado, el enjuague y la carga de las lavadoras se consideran una sola zona operativa.
Opciones de secuencia que suelen evaluar las fábricas
No existe una única mejor secuencia para todas las fábricas de algodón. La elección correcta depende del equipo, la mezcla de construcciones, la sensibilidad del tono, la disponibilidad de agua y la velocidad de producción.
Desencolado enzimático seguido de descrudado alcalino
Esta es la ruta estándar para muchas fábricas de algodón tejido. Ofrece una clara separación de funciones: primero eliminación enzimática del almidón y luego eliminación alcalina de las impurezas del algodón.
Esta ruta es útil cuando la fábrica busca un diagnóstico de proceso más claro. Si la humectación sigue siendo deficiente después del desencolado, el problema es más fácil de localizar y corregir antes del descrudado.
Programas combinados de desencolado-descrudado
Algunas fábricas consideran sistemas combinados cuando la huella del equipo, el consumo de agua o la presión de planificación requieren menos etapas. El procesamiento combinado puede ser eficaz, pero necesita un control cuidadoso porque se gestionan dos objetivos diferentes en la misma zona.
El riesgo es asumir que una absorbencia aceptable equivale a una eliminación completa del apresto. Para programas críticos en tono, las fábricas deben confirmar que el desempeño aguas abajo se mantiene estable antes de una implementación amplia.
Desencolar, lavar, descrudar y blanquear con puntos de control definidos
Para fábricas que suministran a compradores exigentes, los puntos de control definidos reducen discusiones entre departamentos. Pretratamiento puede documentar la preparación del tejido antes de la tintura, y los equipos de calidad pueden rastrear los problemas por etapa.
Este enfoque es especialmente valioso cuando la documentación de auditoría, la trazabilidad de partidas y el desempeño de tintura a la primera son prioridades comerciales.
Variables operativas que influyen en el traspaso
Relación de baño y carga de tejido
Las relaciones de baño más bajas pueden mejorar la eficiencia, pero dejan menos margen para diluir residuos. Si el tejido está muy encolado o es de construcción compacta, la etapa de desencolado debe ajustarse para que la degradación y la eliminación sigan siendo constantes.
Ventana de temperatura
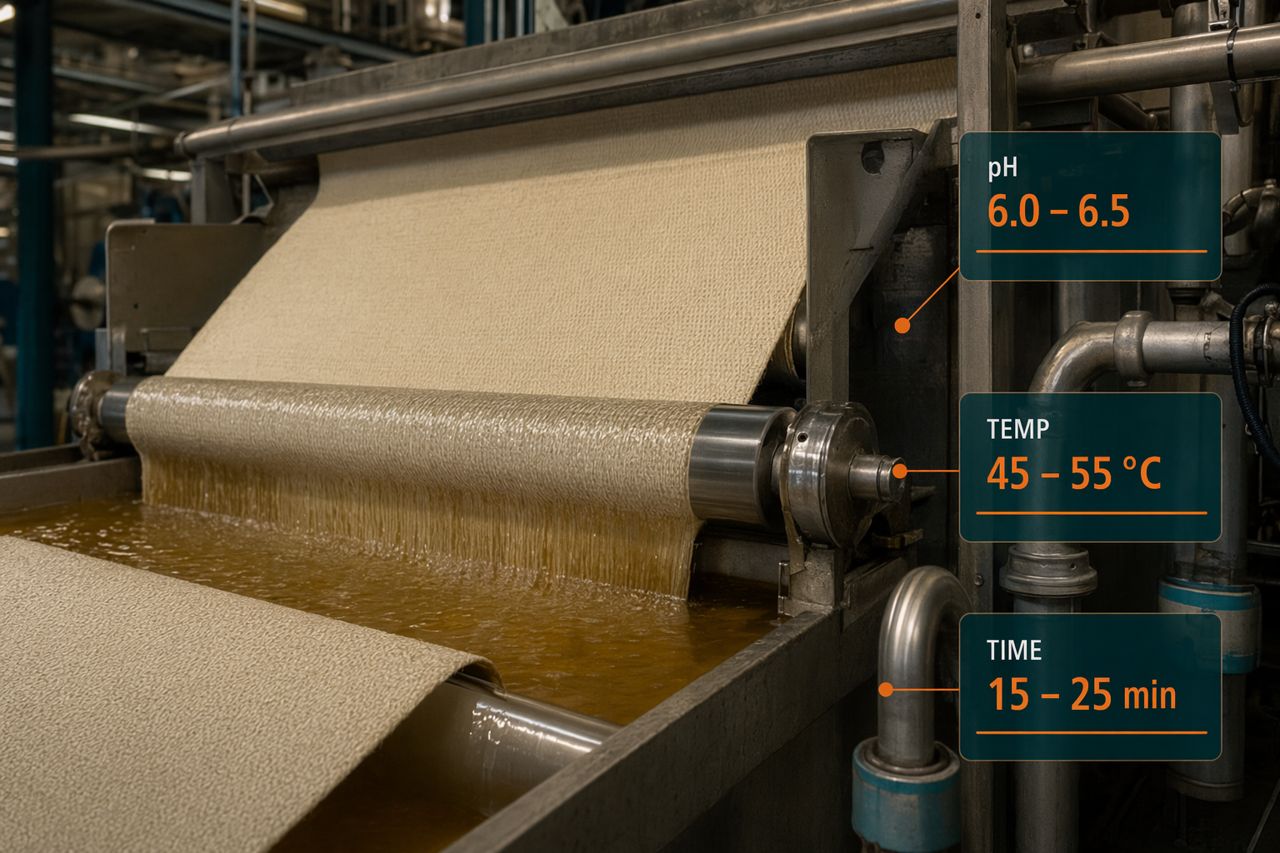
El desencolado enzimático funciona mejor cuando la fábrica mantiene el baño dentro de la ventana de temperatura recomendada. Las desviaciones de temperatura pueden generar una degradación desigual del apresto a lo largo de la partida, especialmente durante el arranque, las paradas o el cambio de turno.
Control de pH
Una ventana de pH estable favorece un desempeño enzimático predecible. Un pH inconsistente puede hacer que la misma receta se comporte de forma diferente de lote a lote o de línea a línea.
Permanencia e impregnación húmeda
Una permanencia adecuada solo ayuda si el tejido se humecta uniformemente y transporta la cantidad correcta de licor. Una impregnación deficiente puede dejar secciones subtratadas incluso cuando el tiempo total de permanencia parece suficiente.
Eficiencia de lavado
Un tejido desencolado aún necesita un lavado eficaz para eliminar el apresto degradado y los residuos. La temperatura de la lavadora, la dirección del flujo, la eficiencia de exprimido y la carga de contaminación influyen en la calidad del traspaso.
Una definición lista para fábrica de la finalización del desencolado
Para uso en producción, la finalización del desencolado debe definirse mediante evidencia práctica. Una lista útil de verificación para el traspaso puede incluir:
- el tejido se humecta uniformemente a lo ancho y a lo largo
- no hay una brecha recurrente de absorbencia entre orillo y centro
- la descarga de la lavadora está dentro del rango normal de control de la fábrica
- el baño de descrudado no arrastra una carga anormal relacionada con almidón
- el tacto del tejido sigue siendo adecuado para el artículo
- la respuesta al blanqueo es coherente con el historial de la construcción
- la tintura recibe tejido con menos retenciones relacionadas con el pretratamiento
Esta definición es más sólida que decir simplemente que la etapa de desencolado se ejecutó durante el tiempo requerido.
Cómo Enzymebridge apoya el límite entre desencolado y descrudado
Enzymebridge suministra soluciones de desencolado enzimático para fábricas de tejidos de algodón que necesitan un desempeño de pretratamiento confiable en condiciones operativas reales. Nuestras conversaciones técnicas se centran en las variables de fábrica que determinan el éxito: construcción del tejido, tipo de apresto, ventana de temperatura, control de pH, permanencia, disposición de lavadoras, relación de baño y requisitos de tintura aguas abajo.
Ayudamos a los equipos de pretratamiento a evaluar:
- dónde la eliminación de almidón está limitando realmente la línea
- si el descrudado se está utilizando como etapa de corrección
- cómo establecer un punto de control práctico para el traspaso
- qué construcciones necesitan condiciones de desencolado ajustadas
- cómo reducir reprocesos vinculados a una mala humectación
- qué documentación ayuda a la calidad interna y a las auditorías de compradores
El valor no es solo un mejor desencolado. Es una cadena de pretratamiento más estable desde la entrada del tejido crudo hasta la preparación para la tintura.
Solicite una cotización para su línea de pretratamiento de algodón
Si su fábrica está observando humectación inconsistente, sobrecarga de descrudado, riesgo de tono o reprocesos antes de la tintura, comparta sus construcciones de tejido y su secuencia actual de pretratamiento con Enzymebridge.
Solicite una cotización para una recomendación de enzima de desencolado ajustada a su equipo, relación de baño, ventana de temperatura y objetivos de calidad aguas abajo.