綿前処理における糊抜きの終点と精練の始点
綿前処理の現場にとって、糊抜きから精練への引き渡しは教科書どおりに線引きできるものではありません。シフト中の生産プレッシャーの中で行う判断です。すなわち、安定した濡れ性を得るのに十分なレベルまで澱粉系糊剤が除去されているのか、それとも次の浴に糊抜き不良の解決まで担わせているのか、という判断です。
この判断は、漂白の安定性、色相の再現性、生地風合い、再加工負荷、薬剤コストに影響します。管理された酵素糊抜き工程は、精練浴の役割を明確にします。未解決の糊剤を後工程へ持ち込まず、天然ワックス、ペクチン、種皮残渣、疎水性不純物を除去するという本来の仕事に集中できるようにします。
Enzymebridgeは、実験室的な表現ではなく、実生産で使える前処理管理を必要とする織物工場向けに、繊維用糊抜き酵素を供給しています。目標は明確です。よりクリーンな工程引き渡し、より安定した吸水性、そして下流工程での予期せぬ問題の低減です。
実務上の境界:まず澱粉系糊剤、次に綿由来の不純物
綿織物の準備工程において、糊抜きは主に経糸に付着した澱粉系糊剤を分解し、離脱させることを目的とします。精練は、ワックスやその他の天然不純物を除去し、綿基材を均一に濡れやすくすることを目的とします。
糊抜きが不十分な場合、精練工程に過剰な負荷がかかります。浴処理後の見た目は許容範囲に見えることもありますが、残留糊剤は後工程で次のような形で現れる可能性があります。
- 生地幅方向での不均一な濡れ
- 漂白反応のムラリスク上昇
- 高密度組織での処理液浸透不良
- 強い補正処理後の硬い風合い
- 染色前の再加工率上昇
- 敏感な色での色相リスク
最適な流れは、単に糊抜き、すすぎ、精練を順に行うことではありません。工場として受け渡し可能な状態まで糊抜きを行い、そのうえで生地品質と下流工程の予測性を維持できる条件範囲内で精練することです。
精練開始前に糊抜きで達成すべきこと
糊抜き工程が次工程へ引き渡せるレベルで完了している状態とは、生地が湿式工程内で「糊付けされた構造」のように振る舞わなくなることです。オペレーターが見るべきなのは、単なる処理時間ではなく、生産上の指標です。
1. 生地幅方向で一貫した濡れ
未晒生地は、不均一な濡れによって糊剤の残留を示すことがあります。中央部と耳部の差、沈み込みの遅さ、初期接触後も乾いたように見える筋は、糊剤がまだ処理液の侵入を妨げている可能性を示します。
適切に設計された酵素糊抜きプログラムは、精練前の濡れの均一性を高めます。これは、液の入り方が不均一になりやすい高密度シャツ地、ポプリン、シーツ地、厚手織物などで特に重要です。
2. 機械的抵抗の低減と安定した生地走行
残留糊剤は、洗浄機、含浸装置、Jボックス、ロープ処理システム内での生地の動きに影響することがあります。糊膜が十分に開かれていない場合、張力変動、しわリスク、ピックアップの不均一が増えることがあります。
糊抜きは、薬剤による除去だけでなく、より滑らかな生地走行も支えるべきです。小さな変動が長いロットで目に見える問題になりやすい連続処理ラインでは、特に重要です。
3. 精練へ持ち込まれる澱粉負荷の低減
精練浴は、澱粉除去を仕上げるのに最も効率的な場所ではありません。高い澱粉負荷が持ち越されると、苛性ソーダや界面活性剤の使用量が増え、浴汚染が進み、洗浄機性能への依存度が高まります。
良好な糊抜きは精練工程の負担を軽減し、次工程がワックスや疎水性不純物の除去に集中できるようにします。
4. 漂白・染色への安定した準備状態
前処理管理者は通常、糊抜き・精練・漂白の一連の工程を、後工程で何が起きるかによって評価します。染色現場から色相ばらつき、吸水ムラ、補正洗浄の繰り返しが報告される場合、根本原因は工程の早い段階にあるかもしれません。
糊抜きの終点は、慣習だけでなく、下流工程への準備状態によって定義されるべきです。
精練が始まる場所:吸水性、ワックス除去、表面準備
精練は、工程の目的が糊剤の分解から綿由来不純物の除去へ移る時点で始まります。この段階では、生地に処理液が入りやすく、均一な薬剤作用を受けられる状態になっている必要があります。
精練の対象には、次のものが含まれます。
- 濡れを阻害する綿ワックス
- ペクチンおよび天然の非セルロース物質
- 種皮および圃場由来の残渣
- 残留油剤および加工汚れ
- 均一な漂白反応に向けた準備
糊抜き工程が本来の役割を果たしていれば、精練はより予測しやすく運転できます。これは必ずしも初日から薬剤投入量が下がることを意味しません。前浴からの問題を追いかけるのではなく、投入量、温度範囲、浴比、滞留時間、洗浄機負荷を管理するための、より確かな基盤が得られるということです。
糊抜きと精練の引き渡しでよくある3つの問題
問題1:弱い糊抜きを補うために精練を延長する
一見すると有効に見える場合がありますが、多くの場合、見えにくいコストを生みます。長時間または強い精練は、目に見える問題を減らす一方で、生地ストレス、風合い変化、エネルギー需要、ロット間ばらつきを増加させることがあります。
より良いアプローチは、糊抜き工程を強化し、精練が補正工程にならないようにすることです。
問題2:同じシーケンスを異なる組織にそのまま適用する
軽量で目の粗い織物と、緻密で高密度な織物は同じ挙動をしません。糊剤付着量、糸番手、撚り、織密度、製織準備はすべて、処理液が糊膜へ到達しやすいかどうかに影響します。
前処理条件は、組織グループごとに見直すべきです。管理された温度・pH範囲で安定して機能する糊抜き酵素は、生地差を無視することなく、工場が標準化を進める余地を広げます。
問題3:洗浄機性能を薬剤条件と切り離して扱う
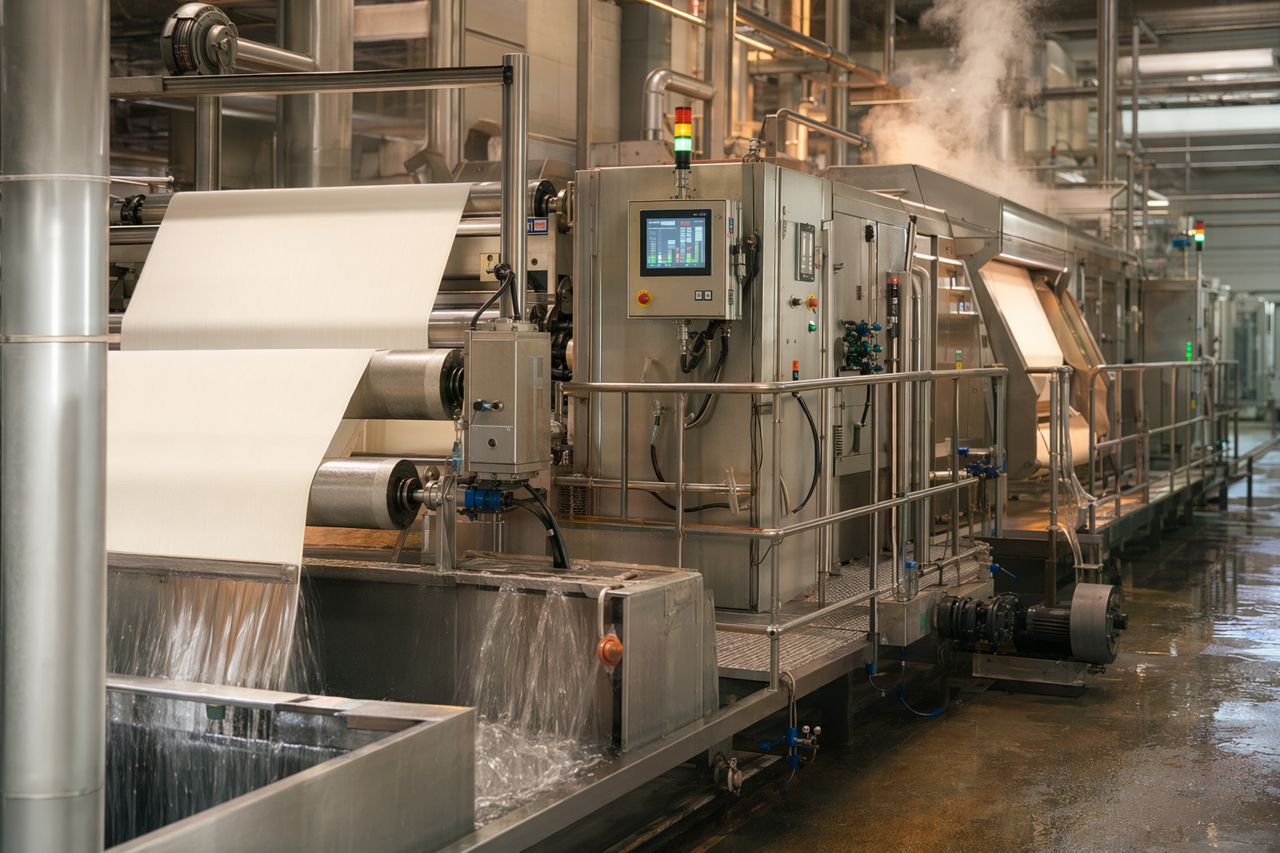
糊抜き薬剤は澱粉系糊剤を分解できますが、工程としては離脱と除去も必要です。洗浄不足、向流バランス不良、浴の過負荷、有効滞留時間不足は、可溶化した残渣を生地内に残す原因になります。
薬剤作用と機械的除去は一体で管理する必要があります。糊抜き、すすぎ、洗浄機負荷を一つの運転ゾーンとして考えることで、精練への引き渡しは改善します。
工場が一般的に検討する工程シーケンス
すべての綿織物工場に共通する唯一の最適シーケンスはありません。適切な選択は、設備、組織構成、色相要求の厳しさ、水使用条件、生産速度によって異なります。
酵素糊抜き後にアルカリ精練を行う
これは多くの綿織物工場で標準的なルートです。まず酵素で澱粉を除去し、次にアルカリで綿由来不純物を除去するという、役割分担が明確な方法です。
このルートは、工程診断を明確にしたい工場に有効です。糊抜き後も濡れが悪い場合、精練前に問題箇所を特定し、補正しやすくなります。
糊抜き・精練の複合プログラム
設備スペース、水使用量、スケジュール上の制約から工程数を減らす必要がある場合、複合システムを検討する工場もあります。複合処理は有効な場合がありますが、同じゾーンで異なる2つの目的を扱うため、慎重な管理が必要です。
リスクは、許容できる吸水性が得られたことを、糊剤の完全除去と同一視してしまうことです。色相が重要なプログラムでは、本格展開の前に下流工程での性能が安定していることを確認すべきです。
糊抜き、洗浄、精練、漂白を明確なチェックポイントで管理する
要求の厳しいバイヤー向けに供給する工場では、明確なチェックポイントが部門間の議論を減らします。前処理部門は染色前の生地準備状態を記録でき、品質チームは問題を工程ごとに追跡できます。
このアプローチは、監査文書、ロットトレーサビリティ、初回良品での染色性能が商業上の優先事項である場合に特に有効です。
引き渡しに影響する運転変数
浴比と生地投入量
低浴比は効率を高めることがありますが、残渣を希釈する余裕は小さくなります。生地に糊剤が多く付着している場合や高密度組織の場合、分解と除去が安定するように糊抜き工程を調整する必要があります。
温度範囲
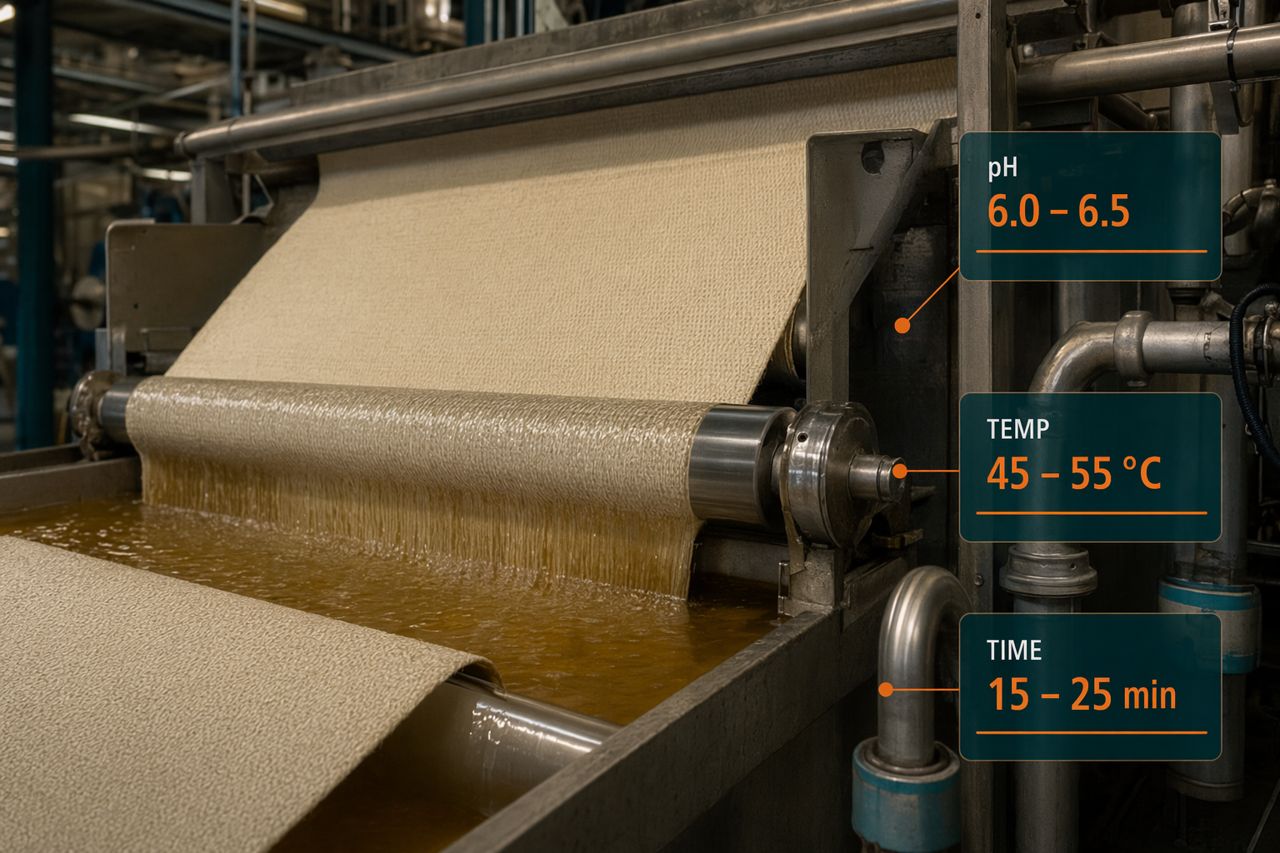
酵素糊抜きは、推奨される温度範囲内に浴を維持したときに最も良好に機能します。温度の変動は、特に立ち上げ、停止、シフト交代時に、ロット内で不均一な糊剤分解を引き起こすことがあります。
pH管理
安定したpH範囲は、予測可能な酵素性能を支えます。pHが不安定だと、同じ処方でもバッチごと、またはラインごとに挙動が変わる可能性があります。
滞留時間とウェットピックアップ
十分な滞留時間は、生地が均一に濡れ、適切な量の処理液を保持している場合にのみ効果を発揮します。ピックアップが不良だと、総滞留時間が十分に見えても、一部が処理不足になる可能性があります。
洗浄効率
糊抜き後の生地でも、分解された糊剤や残渣を除去するためには効果的な洗浄が必要です。洗浄温度、流れ方向、絞り効率、汚染負荷はいずれも、引き渡し品質に影響します。
工場で使える糊抜き完了の定義
生産で使用するには、糊抜き完了は実務的な証拠によって定義されるべきです。有用な引き渡しチェックリストには、次の項目を含められます。
- 生地が幅方向・長さ方向に均一に濡れる
- 耳部から中央部にかけての吸水性差が繰り返し発生しない
- 洗浄機排液が工場の通常管理範囲内にある
- 精練浴が澱粉関連の異常負荷を持ち込んでいない
- 生地風合いが品番に対して適切に保たれている
- 漂白反応がその組織の過去実績と整合している
- 染色工程へ、前処理起因の保留が少ない生地を引き渡せている
この定義は、単に糊抜き工程が所定時間運転されたと言うよりも、はるかに強い管理基準になります。
Enzymebridgeが糊抜き・精練の境界管理を支援する方法
Enzymebridgeは、実際の運転条件下で信頼できる前処理性能を必要とする綿織物工場向けに、酵素糊抜きソリューションを供給しています。私たちの技術的な検討は、成否を決める工場側の変数に焦点を当てます。生地組織、糊剤タイプ、温度範囲、pH管理、滞留時間、洗浄機構成、浴比、下流の染色要求などです。
私たちは前処理チームが次の点を評価できるよう支援します。
- 澱粉除去が実際にラインの制約になっている箇所
- 精練が補正工程として使われていないか
- 実務的な引き渡しチェックポイントの設定方法
- 糊抜き条件の調整が必要な組織
- 濡れ不良に関連する再加工の低減方法
- 社内品質管理およびバイヤー監査に役立つ文書化内容
価値は、糊抜きの改善だけにとどまりません。未晒投入から染色準備完了まで、より安定した前処理チェーンを実現することです。
貴社の綿前処理ラインについて見積もりを依頼する
貴社工場で、濡れのばらつき、精練負荷の過大、色相リスク、染色前の再加工が発生している場合は、生地組織と現在の前処理シーケンスをEnzymebridgeにお知らせください。
見積もりを依頼する:貴社設備、浴比、温度範囲、下流工程の品質目標に合わせた糊抜き酵素をご提案します。