Onde a desengomagem termina e a purga começa no pré-tratamento de algodão
Para equipes de pré-tratamento de algodão, a passagem da desengomagem para a purga não é uma linha definida em livro-texto. É uma decisão de produção tomada sob pressão de turno: a goma de amido foi removida o suficiente para garantir um molhamento confiável, ou o banho seguinte está sendo usado para resolver um problema de desengomagem?
Essa decisão afeta a estabilidade do alvejamento, a reprodutibilidade da tonalidade, o toque do tecido, a carga de retrabalho e o custo químico. Uma etapa controlada de desengomagem enzimática dá ao banho de purga uma função mais clara: remover ceras naturais, pectinas, resíduos de casca de semente e impurezas hidrofóbicas sem levar goma não resolvida para o restante da linha.
A Enzymebridge atua como fornecedora de enzimas de desengomagem têxtil para fábricas de tecidos que precisam de controle prático de pré-tratamento, não de linguagem de laboratório. O objetivo é simples: transferência mais limpa entre etapas, absorção mais estável e menos surpresas a jusante.
O limite prático: primeiro a goma de amido, depois as impurezas do algodão
Na preparação de algodão tecido, a desengomagem trata principalmente da quebra e da liberação da goma à base de amido dos fios de urdume. A purga trata de tornar o substrato de algodão uniformemente molhável, removendo ceras e outras impurezas naturais.
Quando a desengomagem é incompleta, a purga fica sobrecarregada. O banho ainda pode produzir um tecido com aparência aceitável, mas a goma remanescente pode aparecer depois como:
- molhamento irregular ao longo da largura
- maior risco de resposta manchada ao alvejamento
- baixa penetração do banho em construções fechadas
- toque mais áspero após tratamento corretivo mais forte
- maiores índices de retrabalho antes do tingimento
- risco de tonalidade em cores sensíveis
A melhor sequência não é apenas desengomar, enxaguar e purgar. É desengomar até uma condição definida e pronta para a fábrica, e então purgar dentro de uma janela que preserve a qualidade do tecido e a previsibilidade a jusante.
O que a desengomagem deve alcançar antes do início da purga
Uma etapa de desengomagem está suficientemente completa para a transferência quando o tecido deixa de se comportar como uma estrutura engomada no processo úmido. Os operadores devem observar indicadores de produção, não apenas um tempo no relógio.
1. Molhamento consistente em toda a largura do tecido
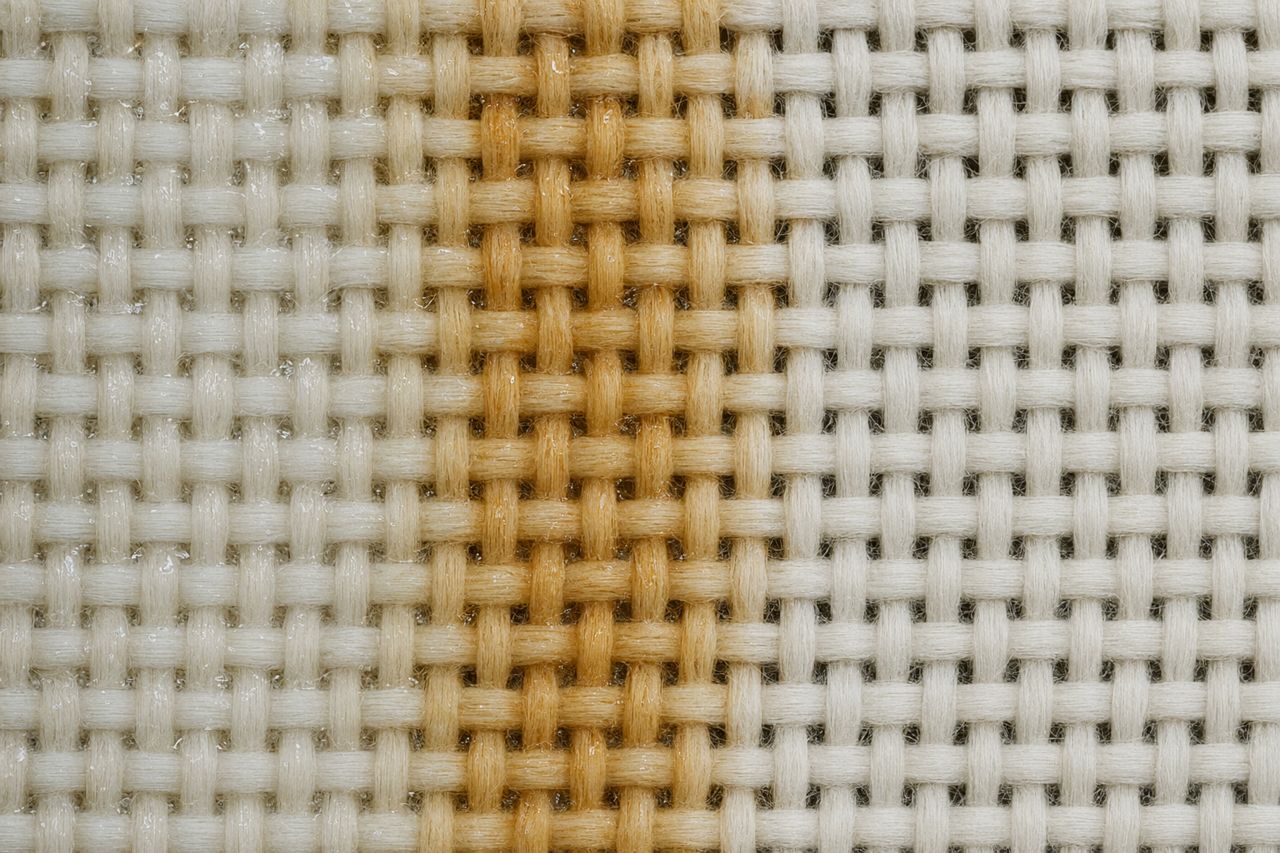
O tecido cru muitas vezes revela retenção de goma por meio de molhamento irregular. Diferenças do centro para as ourelas, comportamento de afundamento lento ou listras com aparência seca após o contato inicial podem indicar que a goma ainda está restringindo a entrada do banho.
Um programa de desengomagem enzimática bem ajustado melhora a consistência do molhamento antes da purga. Isso é especialmente importante em camisaria densa, popeline, tecidos para lençol e construções tecidas mais pesadas, nas quais o acesso do banho pode ser desigual.
2. Menor arraste mecânico e passagem mais limpa do tecido
A goma residual pode afetar o movimento do tecido por lavadoras, saturadores, J-boxes ou sistemas de manuseio em corda. As fábricas podem observar maior variação de tensão, risco de vincos ou pick-up inconsistente quando o filme de goma não foi suficientemente aberto.
A desengomagem deve favorecer uma passagem mais suave do tecido, não apenas a remoção química. Isso importa em linhas contínuas, nas quais pequenas variações se tornam visíveis em lotes longos.
3. Menor carga de amido entrando na purga
O banho de purga não é o local mais eficiente para concluir a remoção de amido. Se uma alta carga de amido seguir adiante, a demanda por soda cáustica e tensoativo pode aumentar, a contaminação do banho cresce e o desempenho da lavagem se torna mais crítico.
Uma boa desengomagem reduz a carga sobre a purga, ajudando a etapa seguinte a se concentrar na remoção de ceras e impurezas hidrofóbicas.
4. Prontidão estável para alvejamento e tingimento
Gestores de pré-tratamento normalmente avaliam a cadeia desengomagem-purga-alvejamento pelo que acontece depois. Se a tinturaria relata variação de tonalidade, absorção manchada ou lavagens corretivas repetidas, a causa raiz pode estar no início da sequência.
O fim da desengomagem deve ser definido pela prontidão a jusante, não apenas pela tradição.
Onde começa a purga: absorção, remoção de ceras e preparação da superfície
A purga começa quando o objetivo do processo muda da quebra da goma para a remoção de impurezas do algodão. Nesse ponto, o tecido deve estar acessível ao banho e pronto para uma ação química uniforme.
Os alvos da purga incluem:
- ceras do algodão que resistem ao molhamento
- pectinas e materiais naturais não celulósicos
- resíduos de casca de semente e do campo
- óleos residuais e sujidades de processamento
- preparação para uma resposta uniforme ao alvejamento
Se a etapa de desengomagem estiver cumprindo seu papel, a purga pode operar com maior previsibilidade. Isso nem sempre significa menor entrada química no primeiro dia. Significa que a fábrica tem uma base mais sólida para controlar insumo, janela de temperatura, relação de banho, tempo de permanência e carga de lavadoras sem correr atrás de problemas vindos do banho anterior.
Três problemas comuns na transferência entre desengomagem e purga
Problema 1: A fábrica prolonga a purga para compensar uma desengomagem fraca
Isso pode parecer funcionar, mas frequentemente cria custo oculto. Uma purga mais longa ou mais agressiva pode reduzir problemas visíveis, ao mesmo tempo em que aumenta o estresse do tecido, altera o toque, eleva a demanda de energia e aumenta a variabilidade entre lotes.
Uma abordagem melhor é fortalecer a etapa de desengomagem para que a purga não se torne a etapa de correção.
Problema 2: A sequência é copiada entre construções diferentes
Um tecido leve e aberto e um tecido compacto e denso não se comportam da mesma forma. Adição de goma, título do fio, torção, densidade do tecido e preparação do tear influenciam a facilidade com que o banho alcança o filme de goma.
As configurações de pré-tratamento devem ser revisadas por grupo de construção. Uma enzima de desengomagem que performa bem em uma janela controlada de temperatura e pH dá à fábrica mais margem para padronizar sem ignorar as diferenças entre tecidos.
Problema 3: O desempenho da lavagem é tratado separadamente da química
A química de desengomagem pode quebrar a goma de amido, mas o processo ainda precisa de liberação e remoção. Lavagem inadequada, equilíbrio ruim de contrafluxo, banhos sobrecarregados ou tempo efetivo de permanência curto podem deixar resíduos solubilizados no tecido.
Química e remoção mecânica devem ser gerenciadas em conjunto. A transferência para a purga melhora quando desengomagem, enxágue e carga de lavadoras são considerados como uma única zona operacional.
Opções de sequência que as fábricas normalmente avaliam
Não existe uma única melhor sequência para toda fábrica de algodão. A escolha correta depende dos equipamentos, do mix de construções, da sensibilidade de tonalidade, da disponibilidade de água e da velocidade de produção.
Desengomagem enzimática seguida de purga alcalina
Esta é a rota padrão para muitas fábricas de algodão tecido. Ela oferece uma separação clara de funções: primeiro a remoção enzimática do amido, depois a remoção alcalina das impurezas do algodão.
Essa rota é útil quando a fábrica deseja um diagnóstico de processo mais limpo. Se o molhamento continuar ruim após a desengomagem, o problema é mais fácil de localizar e corrigir antes da purga.
Programas combinados de desengomagem e purga
Algumas fábricas consideram sistemas combinados quando a ocupação de equipamento, o uso de água ou a pressão de programação exigem menos etapas. O processamento combinado pode ser eficaz, mas precisa de controle cuidadoso porque dois objetivos diferentes estão sendo tratados na mesma zona.
O risco é presumir que uma absorção aceitável significa remoção completa da goma. Para programas críticos de tonalidade, as fábricas devem confirmar que o desempenho a jusante permanece estável antes de ampliar a aplicação.
Desengomar, lavar, purgar e alvejar com pontos de controle definidos
Para fábricas que atendem compradores exigentes, pontos de controle definidos reduzem discussões entre departamentos. O pré-tratamento pode documentar a prontidão do tecido antes do tingimento, e as equipes de qualidade podem rastrear problemas por etapa.
Essa abordagem é especialmente valiosa quando documentação de auditoria, rastreabilidade de lote e desempenho de tingimento certo na primeira vez são prioridades comerciais.
Variáveis operacionais que influenciam a transferência
Relação de banho e carga de tecido
Relações de banho mais baixas podem melhorar a eficiência, mas deixam menos margem para diluição de resíduos. Se o tecido for muito engomado ou tiver construção fechada, a etapa de desengomagem deve ser ajustada para que a quebra e a remoção permaneçam consistentes.
Janela de temperatura
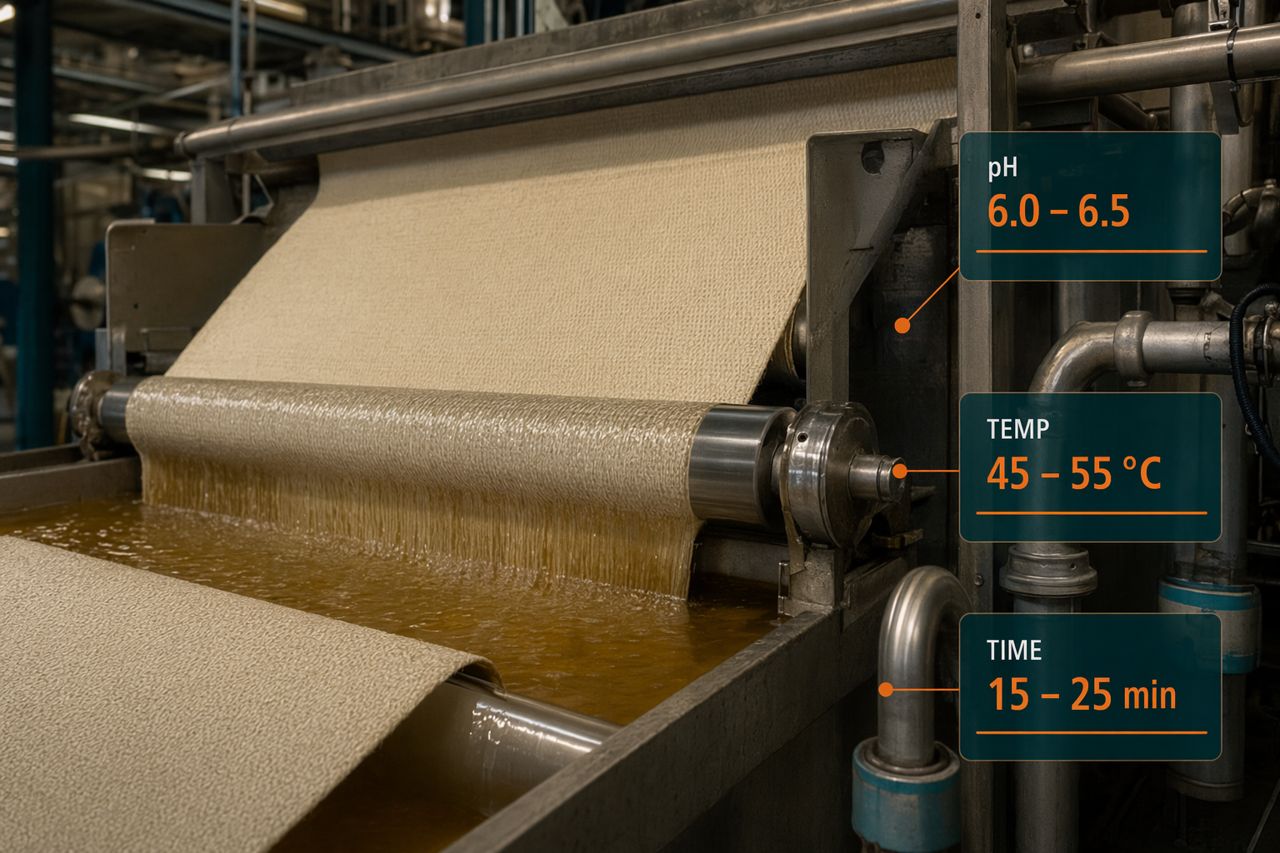
A desengomagem enzimática tem melhor desempenho quando a fábrica mantém o banho dentro da janela de temperatura recomendada. Desvios de temperatura podem criar quebra desigual da goma ao longo do lote, especialmente durante partida, parada ou troca de turno.
Controle de pH
Uma janela de pH estável sustenta um desempenho enzimático previsível. pH inconsistente pode fazer a mesma receita se comportar de forma diferente de lote para lote ou de linha para linha.
Tempo de permanência e pick-up úmido
Tempo de permanência adequado só ajuda se o tecido estiver uniformemente molhado e carregar a quantidade correta de banho. Pick-up insuficiente pode deixar seções subtratadas, mesmo quando o tempo total de permanência parece suficiente.
Eficiência de lavagem
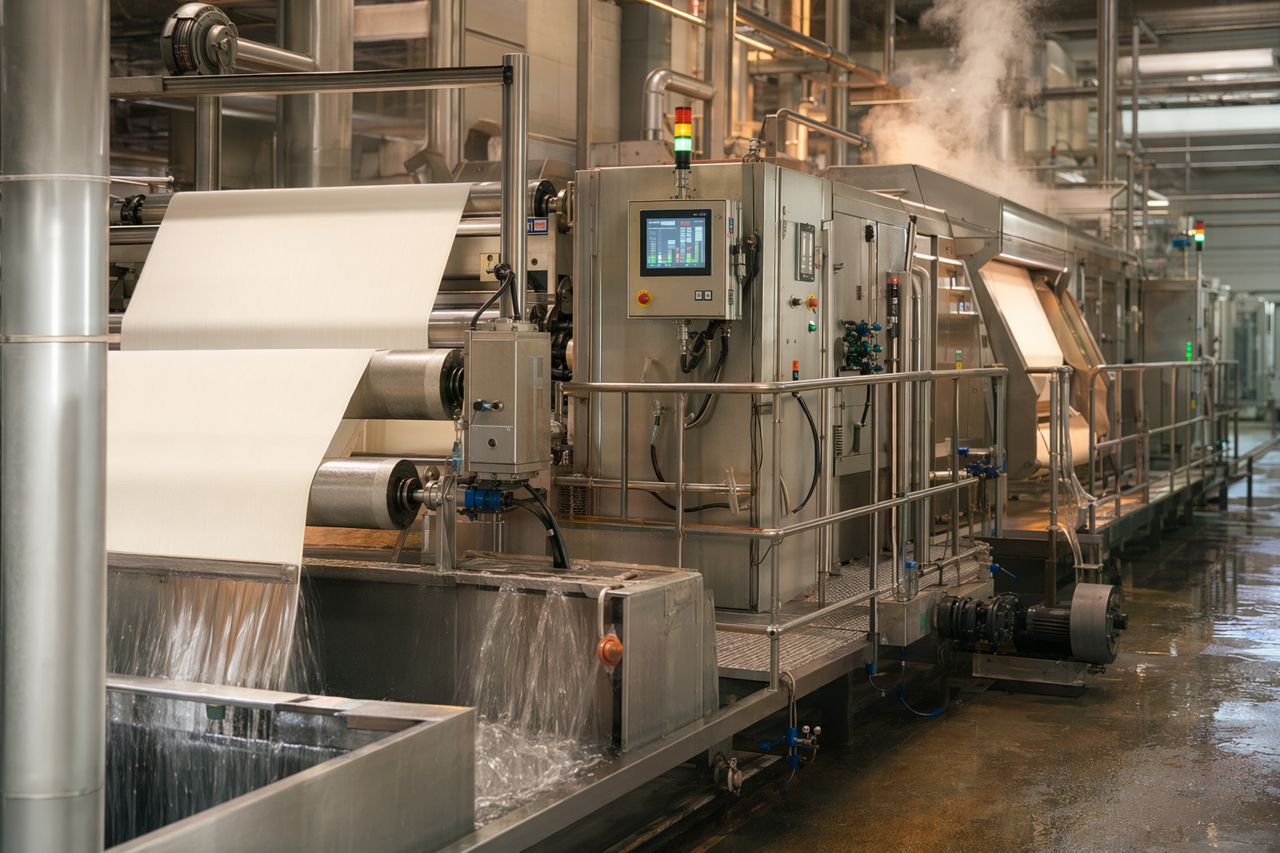
Um tecido desengomado ainda precisa de lavagem eficaz para remover goma degradada e resíduos. Temperatura da lavadora, direção do fluxo, eficiência de espremagem e carga de contaminação influenciam a qualidade da transferência.
Uma definição pronta para fábrica do término da desengomagem
Para uso em produção, o término da desengomagem deve ser definido por evidências práticas. Uma lista de verificação útil para a transferência pode incluir:
- o tecido molha uniformemente em largura e comprimento
- não há lacuna recorrente de absorção entre ourela e centro
- a descarga da lavadora está dentro da faixa normal de controle da fábrica
- o banho de purga não carrega carga anormal relacionada a amido
- o toque do tecido permanece adequado ao artigo
- a resposta ao alvejamento é consistente com o histórico da construção
- o tingimento recebe tecido com menos retenções relacionadas ao pré-tratamento
Essa definição é mais forte do que simplesmente dizer que a etapa de desengomagem rodou pelo tempo exigido.
Como a Enzymebridge apoia o limite entre desengomagem e purga
A Enzymebridge fornece soluções enzimáticas de desengomagem para fábricas de tecidos de algodão que precisam de desempenho confiável de pré-tratamento em condições reais de operação. Nossas discussões técnicas se concentram nas variáveis de fábrica que decidem o sucesso: construção do tecido, tipo de goma, janela de temperatura, controle de pH, tempo de permanência, arranjo de lavadoras, relação de banho e requisitos de tingimento a jusante.
Ajudamos equipes de pré-tratamento a avaliar:
- onde a remoção de amido está de fato limitando a linha
- se a purga está sendo usada como etapa de correção
- como definir um ponto de controle prático para a transferência
- quais construções precisam de condições de desengomagem ajustadas
- como reduzir retrabalho ligado a molhamento deficiente
- que documentação ajuda a qualidade interna e auditorias de compradores
O valor não está apenas em uma desengomagem melhor. Está em uma cadeia de pré-tratamento mais estável, da entrada do tecido cru à prontidão para tingimento.
Solicite uma cotação para sua linha de pré-tratamento de algodão
Se sua fábrica observa molhamento inconsistente, sobrecarga na purga, risco de tonalidade ou retrabalho antes do tingimento, compartilhe suas construções de tecido e a sequência atual de pré-tratamento com a Enzymebridge.
Solicite uma cotação para uma recomendação de enzima de desengomagem alinhada ao seu equipamento, relação de banho, janela de temperatura e metas de qualidade a jusante.