Où s’arrête le désencollage et où commence le débouillissage dans le prétraitement du coton
Pour les équipes de prétraitement coton, le passage du désencollage au débouillissage n’est pas une frontière théorique. C’est une décision de production prise sous la pression de l’équipe : l’amidon d’encollage est-il suffisamment éliminé pour garantir un mouillage fiable, ou demande-t-on au bain suivant de résoudre un problème de désencollage ?
Cette décision influence la stabilité du blanchiment, la reproductibilité des nuances, le toucher du tissu, la charge de reprises et le coût chimique. Une étape de désencollage enzymatique bien contrôlée donne au bain de débouillissage une mission plus claire : éliminer les cires naturelles, les pectines, les résidus de téguments de graines et les impuretés hydrophobes, sans entraîner d’encollage non résolu dans le reste de la ligne.
Enzymebridge intervient comme fournisseur d’enzymes de désencollage textile pour les usines de tissus qui recherchent un contrôle de prétraitement concret, et non un discours de laboratoire. L’objectif est simple : un transfert plus propre, une absorption plus régulière et moins de surprises en aval.
La frontière pratique : d’abord l’amidon d’encollage, ensuite les impuretés du coton
Dans la préparation des tissus coton chaîne et trame, le désencollage consiste principalement à dégrader et libérer l’encollage à base d’amidon présent sur les fils de chaîne. Le débouillissage vise à rendre le substrat coton uniformément mouillable en éliminant les cires et autres impuretés naturelles.
Lorsque le désencollage est incomplet, le débouillissage se retrouve surchargé. Le bain peut encore donner un tissu d’apparence acceptable, mais les résidus d’encollage peuvent apparaître plus tard sous forme de :
- mouillage irrégulier sur la largeur
- risque accru de réponse de blanchiment hétérogène
- mauvaise pénétration du bain dans les constructions serrées
- toucher plus rêche après un traitement correctif plus fort
- taux de reprise plus élevés avant teinture
- risque de nuance sur les coloris sensibles
La meilleure séquence ne consiste pas seulement à désencoller, rincer, puis débouillir. Il s’agit de désencoller jusqu’à un état défini et prêt pour l’atelier, puis de débouillir dans une fenêtre qui préserve la qualité du tissu et la prévisibilité des opérations en aval.
Ce que le désencollage doit atteindre avant le début du débouillissage
Une étape de désencollage est suffisamment complète pour le transfert lorsque le tissu ne se comporte plus comme une structure encollée dans le procédé humide. Les opérateurs doivent rechercher des indicateurs de production, pas seulement un temps de traitement.
1. Mouillage homogène sur toute la largeur du tissu
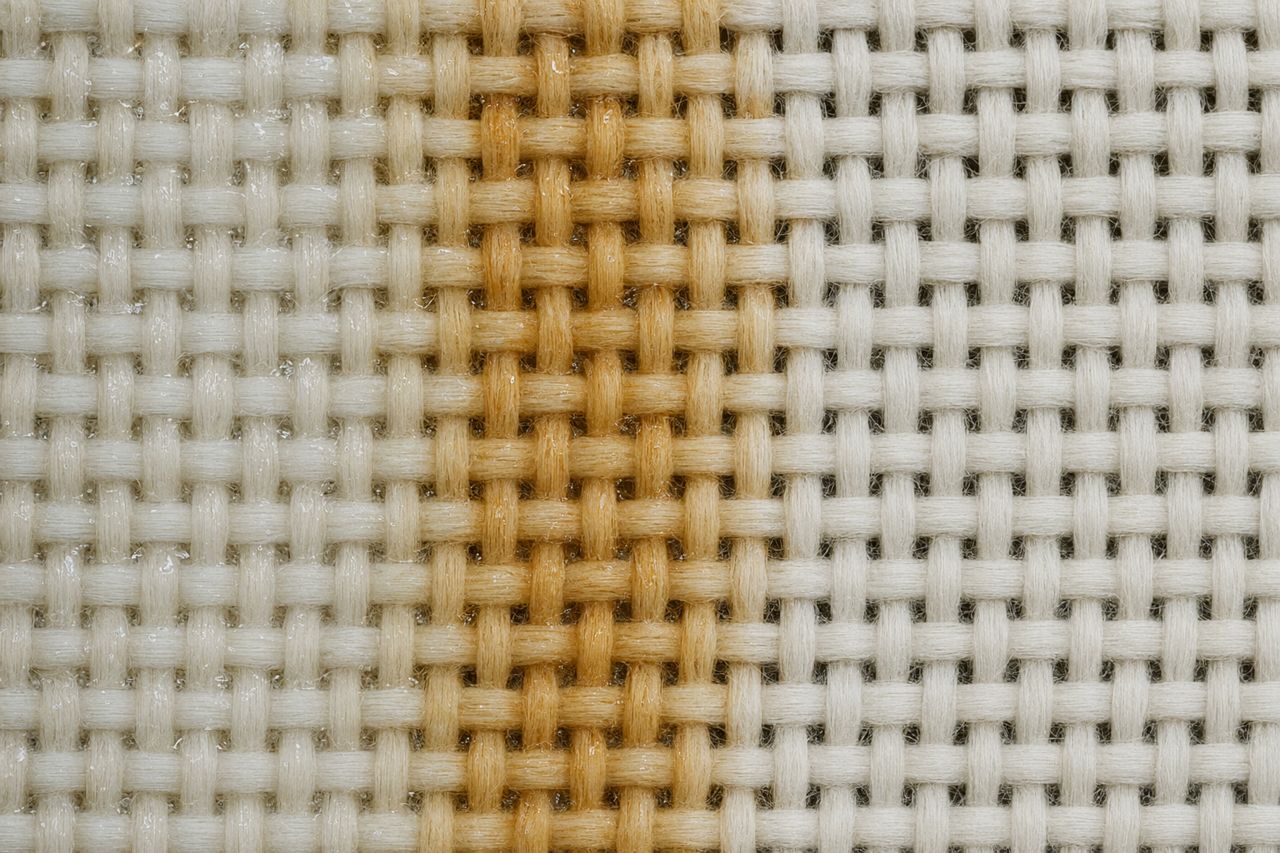
Le tissu écru révèle souvent la rétention d’encollage par un mouillage irrégulier. Des différences entre le centre et les lisières, un comportement d’immersion lent ou des stries d’aspect sec après le premier contact peuvent indiquer que l’encollage limite encore l’entrée du bain.
Un programme de désencollage enzymatique bien adapté améliore l’homogénéité du mouillage avant débouillissage. C’est particulièrement important pour les tissus chemise denses, popelines, draps et constructions chaîne et trame plus lourdes, où l’accès du bain peut être irrégulier.
2. Traînée mécanique réduite et circulation du tissu plus propre
Les résidus d’encollage peuvent affecter le déplacement du tissu dans les laveuses, les foulards d’imprégnation, les J-box ou les systèmes de traitement en corde. Les usines peuvent observer davantage de variations de tension, un risque de plis plus élevé ou une prise de bain irrégulière lorsque le film d’encollage n’a pas été suffisamment ouvert.
Le désencollage doit favoriser une circulation plus fluide du tissu, et pas seulement l’élimination chimique. Cela compte sur les lignes continues, où de petites variations deviennent visibles sur de longs lots.
3. Charge d’amidon réduite à l’entrée du débouillissage
Le bain de débouillissage n’est pas l’endroit le plus efficace pour achever l’élimination de l’amidon. Si une charge élevée d’amidon est entraînée en aval, la demande en soude et en tensioactifs peut augmenter, la contamination du bain s’élève et la performance des laveuses devient plus critique.
Un bon désencollage réduit la charge imposée au débouillissage, ce qui aide l’étape suivante à se concentrer sur l’élimination des cires et des impuretés hydrophobes.
4. Préparation stable pour le blanchiment et la teinture
Les responsables du prétraitement jugent généralement la chaîne désencollage-débrouillissage-blanchiment à partir de ce qui se passe ensuite. Si la teinturerie signale des variations de nuance, une absorption par zones ou des lavages correctifs répétés, la cause racine peut se situer tôt dans la séquence.
La fin du désencollage doit être définie par la préparation aux étapes aval, et non par la tradition seule.
Où commence le débouillissage : absorption, élimination des cires et préparation de surface
Le débouillissage commence lorsque l’objectif du procédé passe de la dégradation de l’encollage à l’élimination des impuretés du coton. À ce stade, le tissu doit être accessible au bain et prêt pour une action chimique uniforme.
Les cibles du débouillissage comprennent :
- les cires du coton qui résistent au mouillage
- les pectines et matières naturelles non cellulosiques
- les résidus de téguments de graines et de culture
- les huiles résiduelles et salissures de procédé
- la préparation à une réponse de blanchiment uniforme
Si l’étape de désencollage remplit son rôle, le débouillissage peut fonctionner avec une meilleure prévisibilité. Cela ne signifie pas toujours une baisse immédiate des intrants chimiques dès le premier jour. Cela signifie que l’usine dispose d’une base plus solide pour piloter les intrants, la fenêtre de température, le rapport de bain, le temps de séjour et la charge des laveuses, sans courir après des problèmes issus du bain précédent.
Trois problèmes fréquents de transfert entre désencollage et débouillissage
Problème 1 : l’usine prolonge le débouillissage pour compenser un désencollage faible
Cela peut sembler fonctionner, mais crée souvent des coûts cachés. Un débouillissage plus long ou plus sévère peut réduire les problèmes visibles tout en augmentant les contraintes sur le tissu, les changements de toucher, la demande énergétique et la variabilité entre lots.
Une meilleure approche consiste à renforcer l’étape de désencollage afin que le débouillissage ne devienne pas l’étape de correction.
Problème 2 : la séquence est copiée d’une construction à l’autre
Une armure légère et ouverte ne se comporte pas comme une armure compacte et dense. Le taux d’encollage, le titre du fil, la torsion, la densité du tissu et la préparation au tissage influencent tous la facilité avec laquelle le bain atteint le film d’encollage.
Les paramètres de prétraitement doivent être revus par groupe de constructions. Une enzyme de désencollage performante dans une fenêtre contrôlée de température et de pH donne à l’usine davantage de marge pour standardiser sans ignorer les différences entre tissus.
Problème 3 : la performance des laveuses est traitée séparément de la chimie
La chimie du désencollage peut dégrader l’amidon d’encollage, mais le procédé doit encore assurer sa libération et son élimination. Un lavage insuffisant, un mauvais équilibre du contre-courant, des bains surchargés ou un temps de séjour effectif trop court peuvent laisser des résidus solubilisés dans le tissu.
La chimie et l’élimination mécanique doivent être gérées ensemble. Le transfert vers le débouillissage s’améliore lorsque le désencollage, le rinçage et la charge des laveuses sont considérés comme une seule zone opératoire.
Options de séquence généralement évaluées par les usines
Il n’existe pas de séquence unique optimale pour toutes les usines coton. Le bon choix dépend des équipements, du mix de constructions, de la sensibilité des nuances, de la disponibilité en eau et de la vitesse de production.
Désencollage enzymatique suivi d’un débouillissage alcalin
C’est la voie standard pour de nombreuses usines de tissus coton chaîne et trame. Elle offre une séparation claire des fonctions : d’abord l’élimination enzymatique de l’amidon, puis l’élimination alcaline des impuretés du coton.
Cette voie est utile lorsque l’usine veut un diagnostic de procédé plus net. Si le mouillage reste faible après désencollage, le problème est plus facile à localiser et à corriger avant le débouillissage.
Programmes combinés désencollage-débrouillissage
Certaines usines envisagent des systèmes combinés lorsque l’encombrement des équipements, la consommation d’eau ou la pression du planning impose de réduire le nombre d’étapes. Le traitement combiné peut être efficace, mais il exige un contrôle rigoureux, car deux objectifs différents sont traités dans la même zone.
Le risque est de supposer qu’une absorption acceptable signifie une élimination complète de l’encollage. Pour les programmes critiques en nuance, les usines doivent confirmer la stabilité des performances en aval avant un déploiement à grande échelle.
Désencollage, lavage, débouillissage, blanchiment avec points de contrôle définis
Pour les usines qui fournissent des acheteurs exigeants, des points de contrôle définis réduisent les discussions entre services. Le prétraitement peut documenter l’état de préparation du tissu avant teinture, et les équipes qualité peuvent retracer les problèmes étape par étape.
Cette approche est particulièrement utile lorsque la documentation d’audit, la traçabilité des lots et la réussite de la teinture du premier coup sont des priorités commerciales.
Variables opératoires qui influencent le transfert
Rapport de bain et charge tissu
Des rapports de bain plus faibles peuvent améliorer l’efficacité, mais ils laissent moins de marge pour diluer les résidus. Si le tissu est fortement encollé ou de construction serrée, l’étape de désencollage doit être ajustée afin que la dégradation et l’élimination restent régulières.
Fenêtre de température
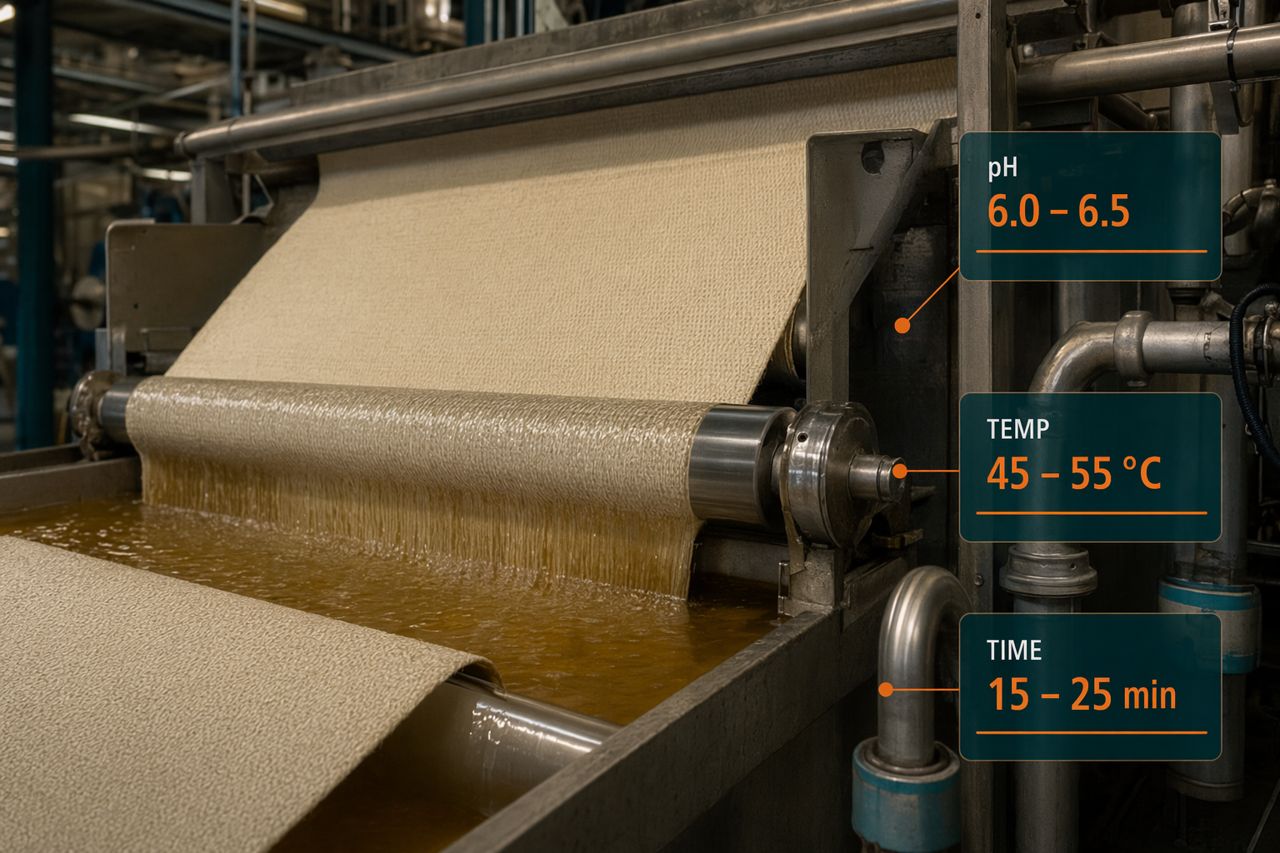
Le désencollage enzymatique donne les meilleurs résultats lorsque l’usine maintient le bain dans la fenêtre de température recommandée. Les dérives de température peuvent créer une dégradation irrégulière de l’encollage sur le lot, en particulier lors du démarrage, des arrêts ou des changements d’équipe.
Contrôle du pH
Une fenêtre de pH stable favorise une performance enzymatique prévisible. Un pH irrégulier peut faire varier le comportement d’une même recette d’un lot à l’autre ou d’une ligne à l’autre.
Temps de séjour et taux d’emport
Un temps de séjour suffisant n’est utile que si le tissu est mouillé uniformément et transporte la bonne quantité de bain. Une mauvaise prise de bain peut laisser certaines zones sous-traitées même lorsque le temps de séjour total semble suffisant.
Efficacité du lavage
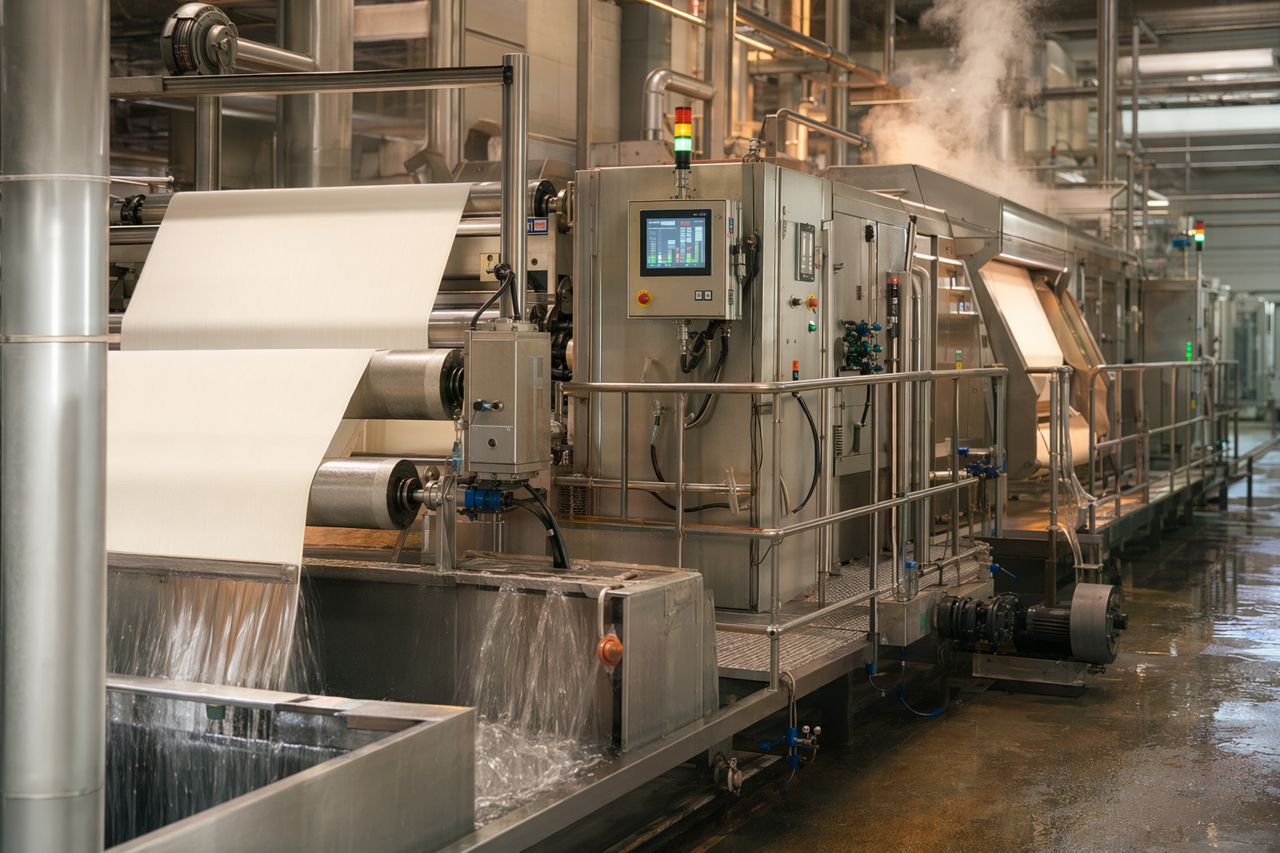
Un tissu désencollé nécessite encore un lavage efficace pour éliminer l’encollage dégradé et les résidus. La température des laveuses, le sens d’écoulement, l’efficacité d’extraction et la charge de contamination influencent tous la qualité du transfert.
Une définition prête pour l’atelier de la fin du désencollage
En production, la fin du désencollage doit être définie par des preuves pratiques. Une liste de contrôle utile pour le transfert peut inclure :
- le tissu se mouille uniformément en largeur et en longueur
- aucun écart récurrent d’absorption entre lisières et centre
- la décharge des laveuses reste dans la plage de contrôle normale de l’usine
- le bain de débouillissage ne porte pas de charge anormale liée à l’amidon
- le toucher du tissu reste adapté à l’article
- la réponse au blanchiment est cohérente avec l’historique de la construction
- la teinture reçoit un tissu avec moins de blocages liés au prétraitement
Cette définition est plus solide que le simple fait d’affirmer que l’étape de désencollage a tourné pendant le temps requis.
Comment Enzymebridge accompagne la frontière désencollage-débrouillissage
Enzymebridge fournit des solutions enzymatiques de désencollage aux usines de tissus coton qui ont besoin d’une performance de prétraitement fiable dans des conditions d’exploitation réelles. Nos échanges techniques se concentrent sur les variables d’usine qui déterminent la réussite : construction du tissu, type d’encollage, fenêtre de température, contrôle du pH, temps de séjour, configuration des laveuses, rapport de bain et exigences de teinture en aval.
Nous aidons les équipes de prétraitement à évaluer :
- où l’élimination de l’amidon limite réellement la ligne
- si le débouillissage est utilisé comme étape de correction
- comment définir un point de contrôle pratique pour le transfert
- quelles constructions nécessitent des conditions de désencollage ajustées
- comment réduire les reprises liées à un mauvais mouillage
- quelle documentation facilite la qualité interne et les audits acheteurs
La valeur ne réside pas seulement dans un meilleur désencollage. Elle se traduit par une chaîne de prétraitement plus stable, depuis l’entrée du tissu écru jusqu’à la préparation pour teinture.
Demander un devis pour votre ligne de prétraitement coton
Si votre usine observe un mouillage irrégulier, une surcharge du débouillissage, un risque de nuance ou des reprises avant teinture, partagez vos constructions de tissu et votre séquence de prétraitement actuelle avec Enzymebridge.
Demander un devis pour une recommandation d’enzyme de désencollage adaptée à vos équipements, à votre rapport de bain, à votre fenêtre de température et à vos objectifs qualité en aval.