Desizing Rope vs Open-Width: Titik Kontrol Praktis untuk Pabrik Kapas
Bagi pabrik tekstil kapas, desizing bukan sekadar tahap tambahan. Proses ini menentukan arah untuk scouring, bleaching, mercerizing, pencelupan, printing, finishing, dan pegangan akhir kain. Ketika size pati masih tertinggal secara tidak merata pada kain, proses berikutnya menanggung risikonya: wet-out yang lambat, daya serap belang, variasi warna, pegangan kain yang kasar, dan proses ulang yang sebenarnya dapat dihindari.
Desizing rope maupun open-width sama-sama dapat menghasilkan penghilangan pati yang andal. Pilihan yang tepat bergantung pada campuran jenis kain, peralatan yang terpasang, risiko penanganan, pergerakan larutan, kontrol waktu tinggal, serta seberapa ketat dyehouse Anda membutuhkan konsistensi pretreatment.
Sebagai pemasok enzim desizing tekstil untuk pabrik kain, Enzymebridge berfokus pada titik kontrol yang benar-benar dapat dikelola operator di setiap shift: wet-out, akses larutan, rentang suhu, stabilitas pH, waktu tahan, tegangan kain, pencucian setelah proses, dan dokumentasi.
Perbedaan utama: cara kain dipresentasikan
Desizing rope
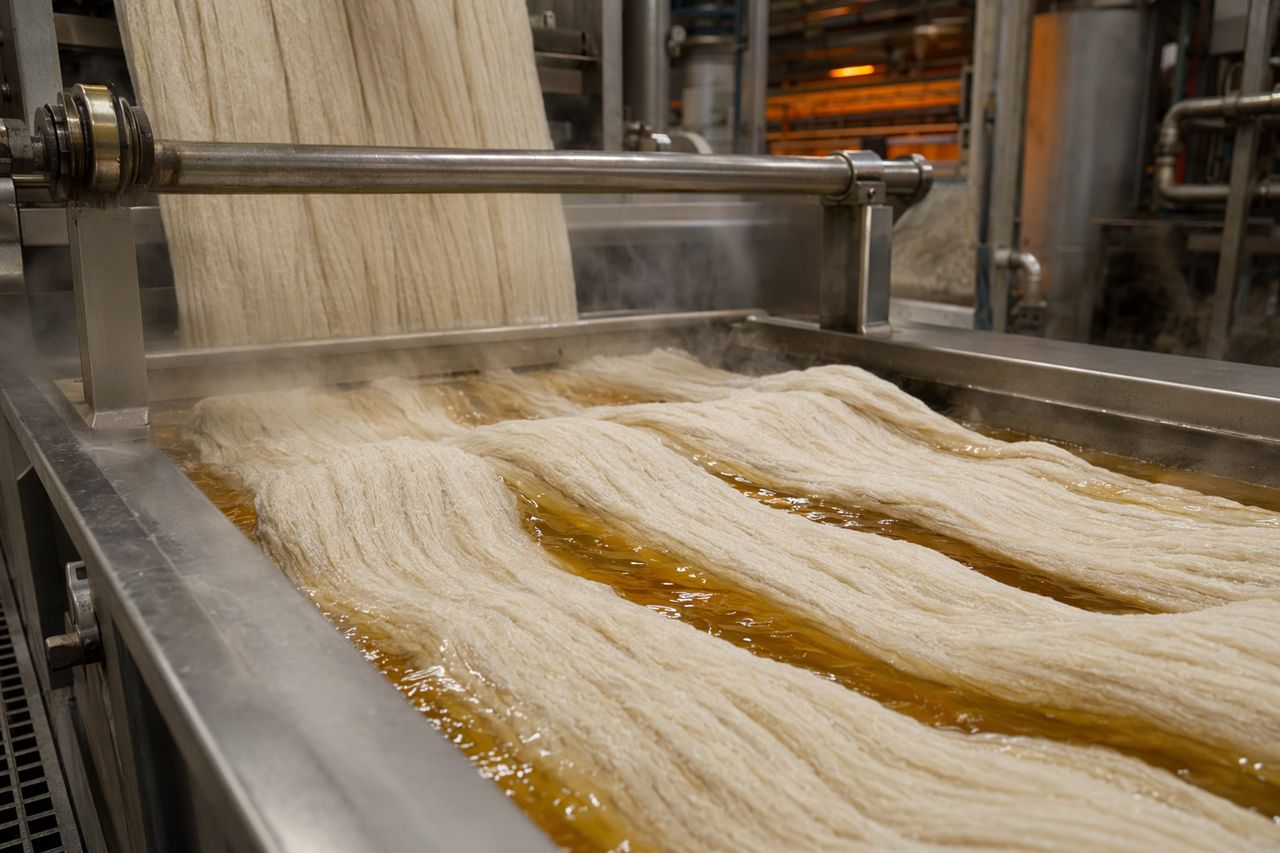
Dalam proses rope, kain bergerak dalam bentuk kompak dan terpuntir. Metode ini dapat efisien untuk wet processing berkapasitas tinggi dan cocok bagi pabrik yang sudah menjalankan lini scouring atau bleaching rope. Tantangannya adalah akses. Larutan harus menembus lipatan dan kepadatan rope untuk mencapai pati di seluruh massa kain.
Desizing rope memberi hasil terbaik bagi pabrik yang mampu mengendalikan loading, pergerakan rope, sirkulasi, kenaikan suhu, dan disiplin pencucian setelah proses.
Desizing open-width
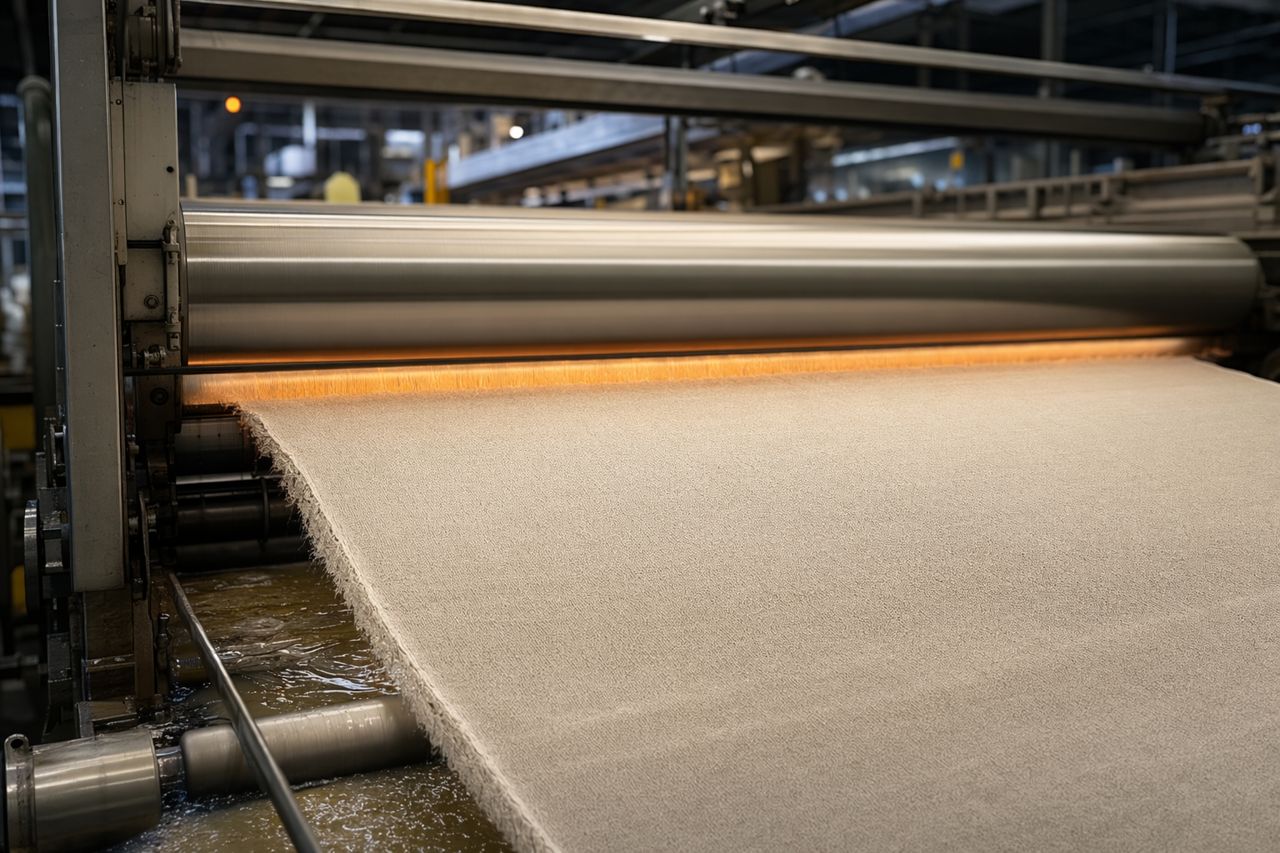
Dalam proses open-width, kain dibentangkan dan diproses dalam kondisi rata. Hal ini meningkatkan kontrol visual dan mendukung kontak larutan yang lebih seragam di seluruh lebar kain. Metode ini dapat mengurangi variasi akibat lipatan dan memudahkan pengelolaan kain yang sensitif terhadap tegangan.
Desizing open-width memberi hasil terbaik bagi pabrik yang mampu mengendalikan keseragaman padding, wet pick-up dari tepi ke tengah, konsistensi waktu tinggal, dan pencucian sepanjang lebar kain.
Kapan desizing rope bekerja dengan baik
Desizing rope sering kali praktis ketika pabrik membutuhkan throughput kontinu dan konstruksi kain mampu menahan pergerakan rope. Ini dapat menjadi pilihan kuat saat operator menjaga pertukaran bath yang baik dan menghindari loading rope yang terlalu padat.
Titik kontrol utama:
- Kepadatan rope: Rope yang terlalu penuh membatasi akses larutan dan menyebabkan sisa pati terbawa di lipatan bagian dalam.
- Pergerakan larutan: Sirkulasi yang konsisten mengurangi zona mati dan meningkatkan wet-out melalui massa kain.
- Disiplin waktu tinggal: Enzim membutuhkan waktu kontak yang cukup dengan film pati; mempersingkat waktu tinggal meningkatkan risiko proses ulang.
- Rentang suhu: Rentang yang stabil lebih penting daripada pemanasan agresif. Pergeseran mendadak dapat menurunkan konsistensi proses.
- Pencucian setelah desizing: Pati yang telah terurai harus dihilangkan, bukan hanya dilonggarkan. Pencucian yang tidak tuntas tetap dapat mengganggu pencelupan.
- Ketertelusuran batch: Dokumentasikan style kain, perkiraan beban size, waktu tinggal, tren pH, tren suhu, dan urutan pencucian untuk kontrol yang siap audit.
Di mana desizing rope dapat menimbulkan risiko
Proses rope dapat menyembunyikan masalah hingga tahap berikutnya. Kain mungkin terlihat dapat diterima setelah desizing, tetapi masih membawa daya serap yang tidak merata ke proses pencelupan.
Perhatikan:
- Sink test yang lambat atau wet-out yang tidak konsisten pada bagian sampel
- Residu pati di lipatan bagian dalam setelah waktu tahan dan pencucian
- Tanda crease atau rope mark pada konstruksi kain yang sensitif
- Variasi antara panjang kain awal, tengah, dan akhir dalam satu lot
- Peningkatan koreksi warna pada proses pencelupan berikutnya
- Beban scouring tambahan akibat penghilangan size yang tidak tuntas
Pertanyaan praktisnya bukan apakah desizing rope dapat bekerja. Metode ini bisa bekerja. Pertanyaannya adalah apakah lini tersebut memberi tim Anda akses, pergerakan, dan bukti yang cukup untuk melindungi keandalan warna.
Kapan desizing open-width bekerja dengan baik
Desizing open-width sering lebih disukai ketika pabrik membutuhkan konsistensi yang lebih kuat sepanjang lebar kain, inspeksi visual yang lebih baik, dan kontrol yang lebih ketat sebelum warna muda, pencelupan reaktif, printing, atau finishing dengan pegangan lembut.
Titik kontrol utama:
- Keseragaman padding: Pick-up dari tepi ke tengah harus stabil. Enzim yang baik tidak dapat memperbaiki aplikasi yang tidak seragam.
- Tegangan kain: Tegangan yang terlalu tinggi dapat mendistorsi pegangan atau lebar kain. Tegangan yang terlalu rendah dapat menyebabkan masalah tracking dan crease.
- Kontrol waktu tinggal: J-box, steamer, batching, atau sistem tahan lainnya harus menjaga kontak enzim yang konsisten.
- Kompatibilitas pH: Pertahankan bath dalam rentang kerja yang direkomendasikan pemasok untuk enzim dan rute persiapan kain.
- Stabilitas suhu: Hindari mengejar panas maksimum. Fokus pada konversi yang dapat diulang sepanjang run.
- Pencucian sepanjang lebar: Fragmen pati residu dan beban terlarut perlu dihilangkan di area selvedge, tengah, dan tepi.
Di mana desizing open-width dapat menimbulkan risiko
Sistem open-width memberikan visibilitas yang lebih baik, tetapi tetap dapat gagal jika aplikasi atau waktu tinggal tidak merata.
Titik kegagalan umum meliputi:
- Kondisi nip padder yang buruk atau ketidakseimbangan tekanan
- Pengeringan tepi selama waktu tinggal
- Masalah tracking yang menyebabkan garis lipatan atau kerusakan tepi
- Waktu batching yang tidak konsisten antar roll
- Wash box yang tidak merata atau air counterflow yang terkontaminasi
- Dokumentasi yang lemah antara pretreatment dan serah terima ke dyehouse
Desizing open-width tidak otomatis lebih aman. Metode ini menjadi lebih aman ketika lini dijaga tetap jujur secara mekanis dan stabil secara kimia.
Panduan keputusan untuk manajer pretreatment
Gunakan perbandingan praktis ini sebelum mengubah resep, rute mesin, atau pemasok.
| Pertanyaan operasional | Desizing rope mungkin cocok ketika... | Desizing open-width mungkin cocok ketika... |
|---|---|---|
| Penanganan kain | Kain tahan terhadap pergerakan rope dan risiko crease rendah | Lebar, kualitas permukaan, atau kontrol crease sangat penting |
| Akses larutan | Sirkulasi dan loading rope terkendali dengan baik | Presentasi kain yang rata meningkatkan kontak larutan dan inspeksi |
| Sensitivitas warna | Program warna berikutnya cukup toleran atau terkendali dengan baik | Warna muda, pencelupan reaktif, atau printing membutuhkan pretreatment yang lebih ketat |
| Tekanan throughput | Lini rope yang ada mendukung volume dengan operator terlatih | Rute open-width dapat mendukung konsistensi tanpa menimbulkan bottleneck |
| Dokumentasi | Catatan batch kuat dan sampling dilakukan dengan disiplin | Data sepanjang lebar kain dan ketertelusuran lot diperlukan |
| Riwayat proses ulang | Masalah residu pati jarang terjadi dan terkendali | Proses ulang terkait dengan variasi wet-out atau daya serap |
Pemilihan enzim harus sesuai dengan lini, bukan hanya dengan pati
Enzim desizing harus dipilih berdasarkan rute pabrik yang sebenarnya. Konstruksi kapas, kimia size, waktu tinggal, kualitas air, aditif bath, profil suhu, dan kapasitas pencucian semuanya berpengaruh.
Untuk rute rope, program enzim harus mendukung penetrasi dan penguraian pati yang andal dalam kondisi akses larutan yang bervariasi. Untuk rute open-width, program harus mendukung konversi yang seragam di seluruh lebar kain dan wet-out yang konsisten pada proses berikutnya.
Enzymebridge membantu pabrik meninjau:
- Konstruksi kain dan profil beban size
- Rute mesin desizing yang ada
- pH kerja dan rentang suhu
- Rasio larutan dan praktik wet pick-up
- Metode waktu tinggal dan variasi waktu tahan
- Efisiensi pencucian setelah penguraian enzimatis
- Keluhan dyehouse yang terkait dengan daya serap, warna, atau pegangan kain
- Dokumentasi yang dibutuhkan untuk audit pembeli dan sistem mutu internal
Struktur uji coba pabrik yang praktis
Uji coba yang berguna tidak perlu rumit. Yang dibutuhkan adalah kontrol.
Checkpoint uji coba yang direkomendasikan:
- Tentukan keluarga kain. Pilih konstruksi yang representatif, bukan style yang paling mudah di pabrik.
- Kunci rute. Jangan mengubah kecepatan mesin, rasio larutan, atau praktik waktu tinggal di tengah uji coba.
- Tetapkan rentang kerja. Konfirmasi pH, suhu, dan kondisi tahan sebelum kain produksi masuk ke lini.
- Ambil sampel di seluruh lot. Periksa bagian kain awal, tengah, dan akhir; untuk open-width, sertakan tepi dan tengah.
- Konfirmasi wet-out. Cari daya serap yang cepat dan merata sebelum scouring atau pencelupan.
- Pantau perilaku proses berikutnya. Bandingkan kesiapan pencelupan, koreksi warna, pegangan kain, dan frekuensi proses ulang.
- Catat observasi operator. Pengamatan shift sering menjelaskan perbedaan antara hasil lab yang baik dan hasil produksi yang stabil.
Hasil yang seharusnya diberikan oleh desizing yang baik
Program desizing yang terkendali harus memberi pabrik lebih dari sekadar penghilangan pati. Program ini harus menciptakan platform pretreatment yang lebih dapat diprediksi.
Nilai yang diharapkan bagi pembeli mencakup:
- Wet-out yang lebih konsisten sebelum scouring dan pencelupan
- Risiko variasi warna terkait pati yang lebih rendah
- Berkurangnya proses ulang akibat daya serap yang tidak merata
- Serah terima yang lebih bersih antara tim pretreatment dan dyehouse
- Pengembangan pegangan kain yang lebih baik pada finishing
- Dokumentasi audit yang lebih stabil untuk riwayat lot dan kontrol proses
- Troubleshooting yang lebih mudah ketika suatu lot berperilaku berbeda dari standar
Rope atau open-width: jawaban terbaik bergantung pada proses
Jika lini rope Anda dikelola dengan baik, lini tersebut dapat menghasilkan desizing yang andal pada skala produksi. Jika kain Anda sensitif terhadap crease, kritis terhadap warna, atau konsistensi sepanjang lebar sering menjadi masalah, open-width dapat memberikan kontrol yang lebih baik.
Program enzim tidak seharusnya memaksa pabrik ke satu rute. Program tersebut harus memperkuat rute yang dapat Anda kendalikan.
Minta penawaran untuk rute desizing Anda
Bagikan jenis kain, rute saat ini, metode waktu tinggal, rentang pH dan suhu, rasio larutan, serta masalah yang ingin Anda selesaikan. Enzymebridge akan meninjau aplikasi tersebut dan merekomendasikan pendekatan enzim desizing yang siap digunakan di pabrik untuk lini Anda.