Strang- vs. Breitentschlichtung: Praxisnahe Kontrollpunkte für Baumwollwebereien
Für einen Baumwoll-Textilbetrieb ist die Entschlichtung kein Nebenschritt. Sie setzt den Maßstab für Waschen, Bleichen, Mercerisieren, Färben, Drucken, Ausrüsten und den finalen Griff. Wenn Stärkeschlichte ungleichmäßig im Gewebe verbleibt, trägt der nachgelagerte Prozess das Risiko: langsame Benetzung, fleckige Saugfähigkeit, Farbtonabweichungen, harter Griff und vermeidbare Nacharbeit.
Sowohl Strang- als auch Breitentschlichtung können eine zuverlässige Stärkeentfernung liefern. Die richtige Wahl hängt von Ihrem Artikelspektrum, der installierten Anlage, dem Handhabungsrisiko, der Flottenbewegung, der Verweilzeitkontrolle und davon ab, wie eng Ihre Färberei die Konstanz der Vorbehandlung benötigt.
Als Lieferant von Textilentschlichtungsenzymen für Gewebebetriebe konzentriert sich Enzymebridge auf die Kontrollpunkte, die Bediener über Schichten hinweg tatsächlich steuern können: Benetzung, Flottenzugang, Temperaturfenster, pH-Stabilität, Haltezeit, Gewebespannung, Auswaschen und Dokumentation.
Der grundlegende Unterschied: Gewebepräsentation
Strangentschlichtung
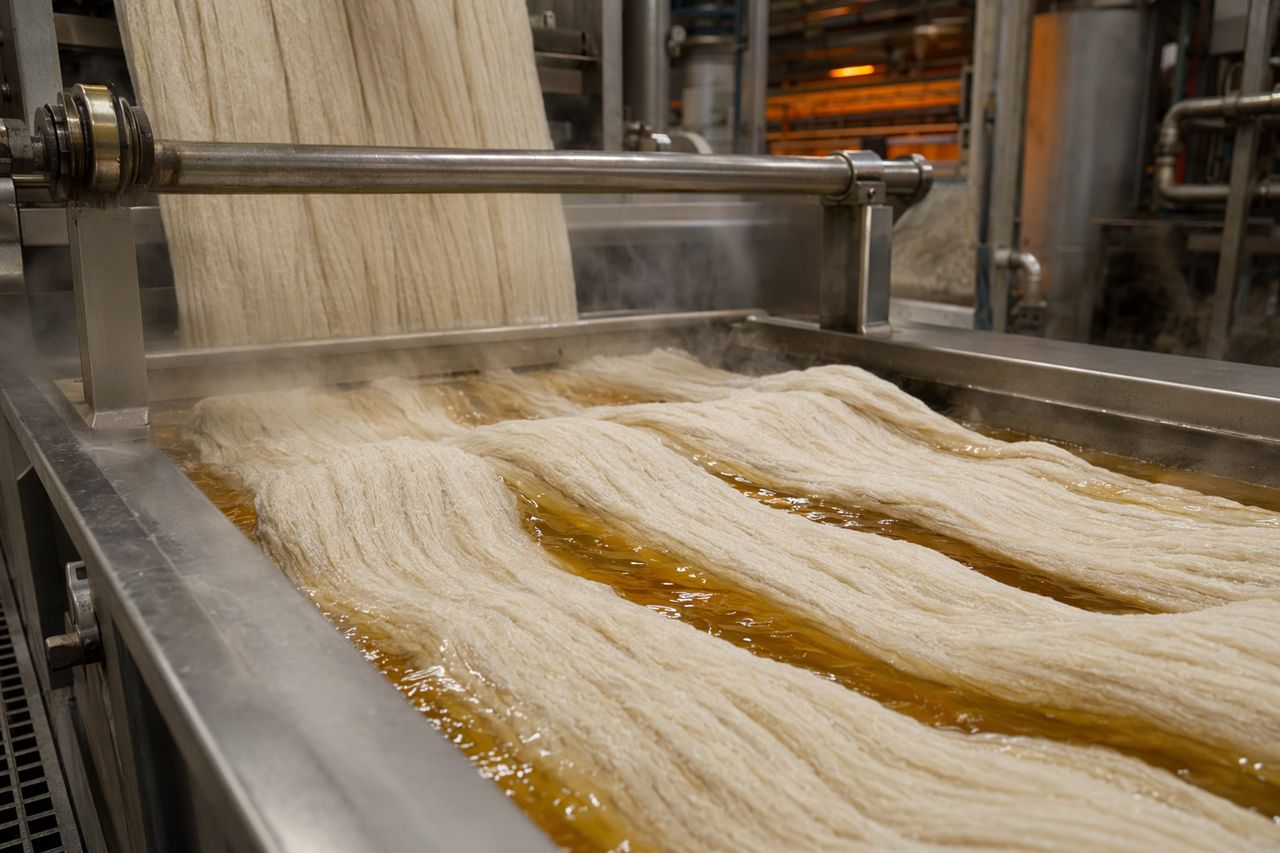
Bei der Strangverarbeitung läuft das Gewebe in kompakter, verdrehter Form. Das kann für Nassprozesse mit hohem Durchsatz effizient sein und eignet sich für Betriebe, die bereits Strangwasch- oder Strangbleichlinien betreiben. Die Herausforderung liegt im Zugang. Die Flotte muss durch Falten und Strangdichte dringen, um die Stärke über die gesamte Gewebemasse zu erreichen.
Strangentschlichtung belohnt Betriebe, die Beladung, Strangbewegung, Zirkulation, Temperaturführung und konsequentes Auswaschen kontrollieren.
Breitentschlichtung
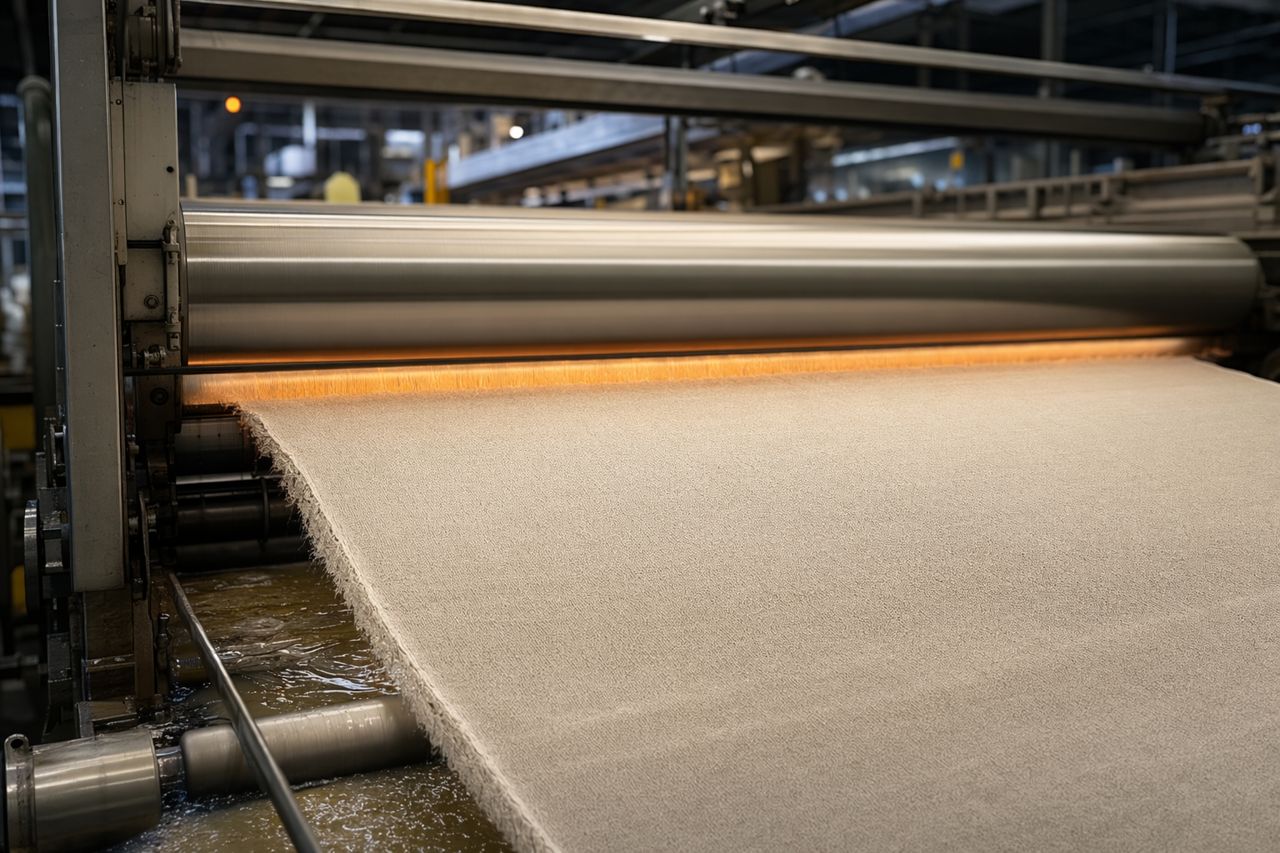
Bei der Breitverarbeitung wird das Gewebe ausgebreitet und flach präsentiert. Das verbessert die visuelle Kontrolle und unterstützt einen gleichmäßigeren Flottenkontakt über die Warenbreite. Faltenbedingte Schwankungen können reduziert werden, und spannungsempfindliche Gewebe lassen sich leichter führen.
Breitentschlichtung belohnt Betriebe, die eine gleichmäßige Foulardapplikation, stabile Flottenaufnahme von Kante zu Mitte, konstante Verweilzeiten und breitengerechtes Waschen kontrollieren.
Wann Strangentschlichtung gut funktioniert
Strangentschlichtung ist häufig praktikabel, wenn der Betrieb kontinuierlichen Durchsatz benötigt und die Gewebekonstruktion Strangbewegung toleriert. Sie kann eine starke Option sein, wenn Bediener einen guten Badaustausch sicherstellen und eine zu kompakte Strangbeladung vermeiden.
Wichtige Kontrollpunkte:
- Strangdichte: Überladene Stränge begrenzen den Flottenzugang und verursachen Stärkeverschleppung in den inneren Falten.
- Flottenbewegung: Gleichmäßige Zirkulation reduziert Totzonen und verbessert die Benetzung durch die Gewebemasse.
- Verweilzeitdisziplin: Das Enzym benötigt ausreichend Kontaktzeit mit dem Stärkefilm; verkürzte Verweilzeiten erhöhen das Nacharbeitsrisiko.
- Temperaturfenster: Ein stabiles Fenster ist wichtiger als aggressives Aufheizen. Plötzliche Abweichungen können die Prozesskonstanz verringern.
- Auswaschen nach der Entschlichtung: Abgebaute Stärke muss entfernt und nicht nur gelöst werden. Unvollständiges Waschen kann das Färben weiterhin beeinträchtigen.
- Chargenrückverfolgbarkeit: Dokumentieren Sie Warenartikel, erwartete Schlichtauflage, Verweilzeit, pH-Trend, Temperaturtrend und Waschsequenz für auditfähige Kontrolle.
Wo Strangentschlichtung Risiken erzeugen kann
Strangverarbeitung kann Probleme bis in spätere Prozessstufen verbergen. Ein Gewebe kann nach der Entschlichtung akzeptabel aussehen, aber dennoch ungleichmäßige Saugfähigkeit in die Färberei tragen.
Achten Sie auf:
- Langsames Absinken oder uneinheitliche Benetzung über entnommene Probenabschnitte
- Stärkerückstände in inneren Falten nach Haltezeit und Auswaschen
- Knick- oder Strangmarkierungen auf empfindlichen Konstruktionen
- Abweichungen zwischen erstem, mittlerem und letztem Warenabschnitt einer Partie
- Erhöhte Farbtonkorrektur in der nachgelagerten Färberei
- Zusätzliche Waschbelastung durch unvollständige Schlichteentfernung
Die praktische Frage ist nicht, ob Strangentschlichtung funktionieren kann. Das kann sie. Die Frage ist, ob die Linie Ihrem Team ausreichend Zugang, Bewegung und Nachweis bietet, um die Farbtongenauigkeit abzusichern.
Wann Breitentschlichtung gut funktioniert
Breitentschlichtung wird häufig bevorzugt, wenn Betriebe eine stärkere Breitenkonstanz, bessere visuelle Kontrolle und engere Steuerung vor hellen Farbtönen, Reaktivfärbung, Druck oder weicher Griffausrüstung benötigen.
Wichtige Kontrollpunkte:
- Gleichmäßigkeit der Foulardapplikation: Die Flottenaufnahme von Kante zu Mitte muss stabil sein. Ein gutes Enzym kann eine schlechte Applikationsgleichmäßigkeit nicht ausgleichen.
- Gewebespannung: Zu hohe Spannung kann Griff oder Breite verzerren. Zu geringe Spannung kann Laufprobleme und Faltenbildung verursachen.
- Verweilzeitkontrolle: J-Box, Dämpfer, Verweilbock oder andere Haltesysteme müssen einen konstanten Enzymkontakt gewährleisten.
- pH-Kompatibilität: Halten Sie das Bad im vom Lieferanten empfohlenen Arbeitsbereich für das Enzym und die gewählte Warenvorbereitungsroute.
- Temperaturstabilität: Vermeiden Sie das Streben nach maximaler Hitze. Ziel ist eine wiederholbare Umsetzung über den gesamten Lauf.
- Breitengerechtes Auswaschen: Restliche Stärkefragmente und lösliche Belastung müssen über Webkante, Mitte und Randzonen entfernt werden.
Wo Breitentschlichtung Risiken erzeugen kann
Breitsysteme bieten bessere Sichtbarkeit, versagen aber dennoch, wenn Applikation oder Verweilzeit ungleichmäßig sind.
Häufige Fehlerpunkte sind:
- Schlechter Zustand des Foulardspalts oder Druckungleichgewicht
- Antrocknen der Kanten während der Verweilzeit
- Laufprobleme, die Faltenlinien oder Kantenschäden verursachen
- Uneinheitliche Batching-Zeiten zwischen Rollen
- Ungleichmäßige Waschkästen oder verunreinigtes Gegenstromwasser
- Schwache Dokumentation bei der Übergabe von der Vorbehandlung an die Färberei
Breitentschlichtung ist nicht automatisch sicherer. Sie wird sicherer, wenn die Linie mechanisch sauber gehalten und chemisch stabil geführt wird.
Entscheidungshilfe für Vorbehandlungsleiter
Nutzen Sie diesen praxisnahen Vergleich, bevor Sie Rezeptur, Maschinenroute oder Lieferant ändern.
| Betriebsfrage | Strangentschlichtung kann passen, wenn ... | Breitentschlichtung kann passen, wenn ... |
|---|---|---|
| Gewebehandhabung | Das Gewebe Strangbewegung toleriert und das Knitterrisiko gering ist | Breite, Warengesicht oder Knitterkontrolle kritisch sind |
| Flottenzugang | Zirkulation und Strangbeladung gut kontrolliert sind | Flache Präsentation Flottenkontakt und Inspektion verbessert |
| Farbtonempfindlichkeit | Das nachgelagerte Farbtonprogramm tolerant oder gut abgesichert ist | Helle Farbtöne, Reaktivfärbung oder Druck eine engere Vorbehandlung erfordern |
| Durchsatzdruck | Die bestehende Stranglinie Volumen mit geschulten Bedienern unterstützt | Die Breitroute Konstanz ohne Engpassbildung unterstützen kann |
| Dokumentation | Chargenaufzeichnungen stark sind und die Probenahme diszipliniert erfolgt | Breitendaten und Partierückverfolgbarkeit erforderlich sind |
| Nacharbeitshistorie | Probleme mit Stärkerückständen selten und begrenzt sind | Nacharbeit mit Benetzungs- oder Saugfähigkeitsschwankungen verbunden ist |
Die Enzymauswahl sollte zur Linie passen, nicht nur zur Stärke
Ein Entschlichtungsenzym muss anhand der tatsächlichen Betriebsroute ausgewählt werden. Baumwollkonstruktion, Schlichtechemie, Verweilzeit, Wasserqualität, Badzusätze, Temperaturprofil und Auswaschkapazität spielen alle eine Rolle.
Für Strangrouten sollte das Enzymprogramm die Penetration und einen zuverlässigen Stärkeabbau bei variablem Flottenzugang unterstützen. Für Breitrouten sollte das Programm eine gleichmäßige Umsetzung über die Warenbreite und eine konstante nachgelagerte Benetzung unterstützen.
Enzymebridge unterstützt Betriebe bei der Prüfung von:
- Gewebekonstruktion und Profil der Schlichtauflage
- Bestehender Maschinenroute für die Entschlichtung
- Arbeits-pH und Temperaturfenster
- Flottenverhältnis und Praktiken der Flottenaufnahme
- Verweilzeitmethode und Schwankung der Haltezeit
- Wascheffizienz nach enzymatischem Abbau
- Färbereireklamationen im Zusammenhang mit Saugfähigkeit, Farbton oder Griff
- Dokumentation für Kundenaudits und interne Qualitätssysteme
Ein praxisnaher Aufbau für Betriebsversuche
Ein sinnvoller Versuch muss nicht kompliziert sein. Er muss kontrolliert sein.
Empfohlene Prüfpunkte für den Versuch:
- Definieren Sie die Gewebefamilie. Wählen Sie eine repräsentative Konstruktion, nicht den einfachsten Artikel im Betrieb.
- Fixieren Sie die Route. Ändern Sie Maschinengeschwindigkeit, Flottenverhältnis oder Verweilzeitpraxis nicht mitten im Versuch.
- Legen Sie das Arbeitsfenster fest. Bestätigen Sie pH, Temperatur und Haltebedingungen, bevor Produktionsware in die Linie einläuft.
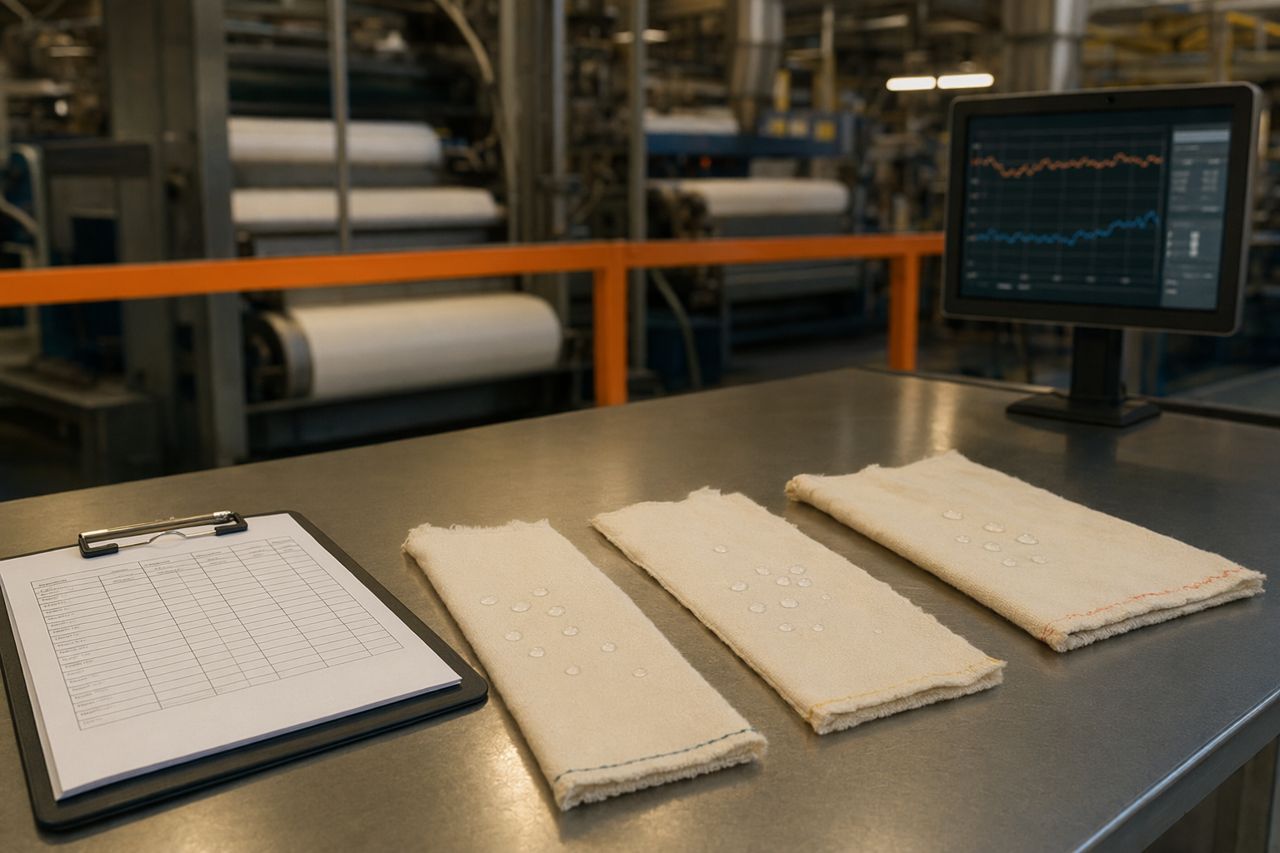
- Nehmen Sie Proben über die Partie hinweg. Prüfen Sie frühe, mittlere und späte Warenabschnitte; bei Breitware auch Kante und Mitte einbeziehen.
- Bestätigen Sie die Benetzung. Achten Sie auf schnelle, gleichmäßige Saugfähigkeit vor dem Waschen oder Färben.
- Verfolgen Sie das nachgelagerte Verhalten. Vergleichen Sie Färbereibereitschaft, Farbtonkorrektur, Griff und Nacharbeitsfrequenz.
- Erfassen Sie Bedienernotizen. Schichtbeobachtungen erklären häufig den Unterschied zwischen einem guten Laborergebnis und einem stabilen Produktionsergebnis.
Was eine gute Entschlichtung leisten sollte
Ein kontrolliertes Entschlichtungsprogramm sollte dem Betrieb mehr bieten als Stärkeentfernung. Es sollte eine berechenbarere Plattform für die Vorbehandlung schaffen.
Der erwartete Kundennutzen umfasst:
- Gleichmäßigere Benetzung vor Waschen und Färben
- Geringeres Risiko stärkebedingter Farbtonabweichungen
- Weniger Nacharbeit durch ungleichmäßige Saugfähigkeit
- Sauberere Übergabe zwischen Vorbehandlungs- und Färbereiteams
- Bessere Griffentwicklung des Gewebes in der Ausrüstung
- Stabilere Auditdokumentation für Partiehistorie und Prozesskontrolle
- Einfachere Fehlersuche, wenn sich eine Partie anders verhält als der Standard
Strang oder breit: Die beste Antwort ist prozessspezifisch
Wenn Ihre Stranglinie gut geführt wird, kann sie eine zuverlässige Entschlichtung im Produktionsmaßstab liefern. Wenn Ihre Gewebe knitterempfindlich, farbtonkritisch oder wiederkehrend von Breitenungleichmäßigkeiten betroffen sind, kann Breitentschlichtung eine bessere Kontrolle bieten.
Das Enzymprogramm sollte den Betrieb nicht in eine bestimmte Route zwingen. Es sollte die Route stärken, die Sie kontrollieren können.
Angebot für Ihre Entschlichtungsroute anfordern
Teilen Sie Gewebetyp, aktuelle Route, Verweilzeitmethode, pH- und Temperaturfenster, Flottenverhältnis und das Problem mit, das Sie lösen möchten. Enzymebridge prüft die Anwendung und empfiehlt einen betriebsbereiten Ansatz mit Entschlichtungsenzymen für Ihre Linie.