Réduire les reprises en teinture coton commence au prétraitement
Les reprises en atelier de teinture sont souvent considérées comme un problème de teinture. Dans les usines coton, la cause racine se situe fréquemment en amont : élimination incomplète de l’amidon, mouillage irrégulier, impuretés résiduelles ou variations de prétraitement qui ne deviennent visibles qu’après la teinture.
Pour un responsable de prétraitement, c’est à ce niveau que la maîtrise du procédé est déterminante. Une étape de désencollage fiable aide à maintenir le tissu dans un flux de production continu, au lieu de le renvoyer vers des corrections, relavages, ajustements de nuance ou déclassements. En tant que fournisseur d’enzymes de désencollage textile pour usines de tissu, Enzymebridge se concentre sur les conditions industrielles qui déterminent si le coton écru est réellement prêt pour le décreusage, le blanchiment, la teinture et l’ennoblissement.
Pourquoi les reprises commencent avant le bain de teinture
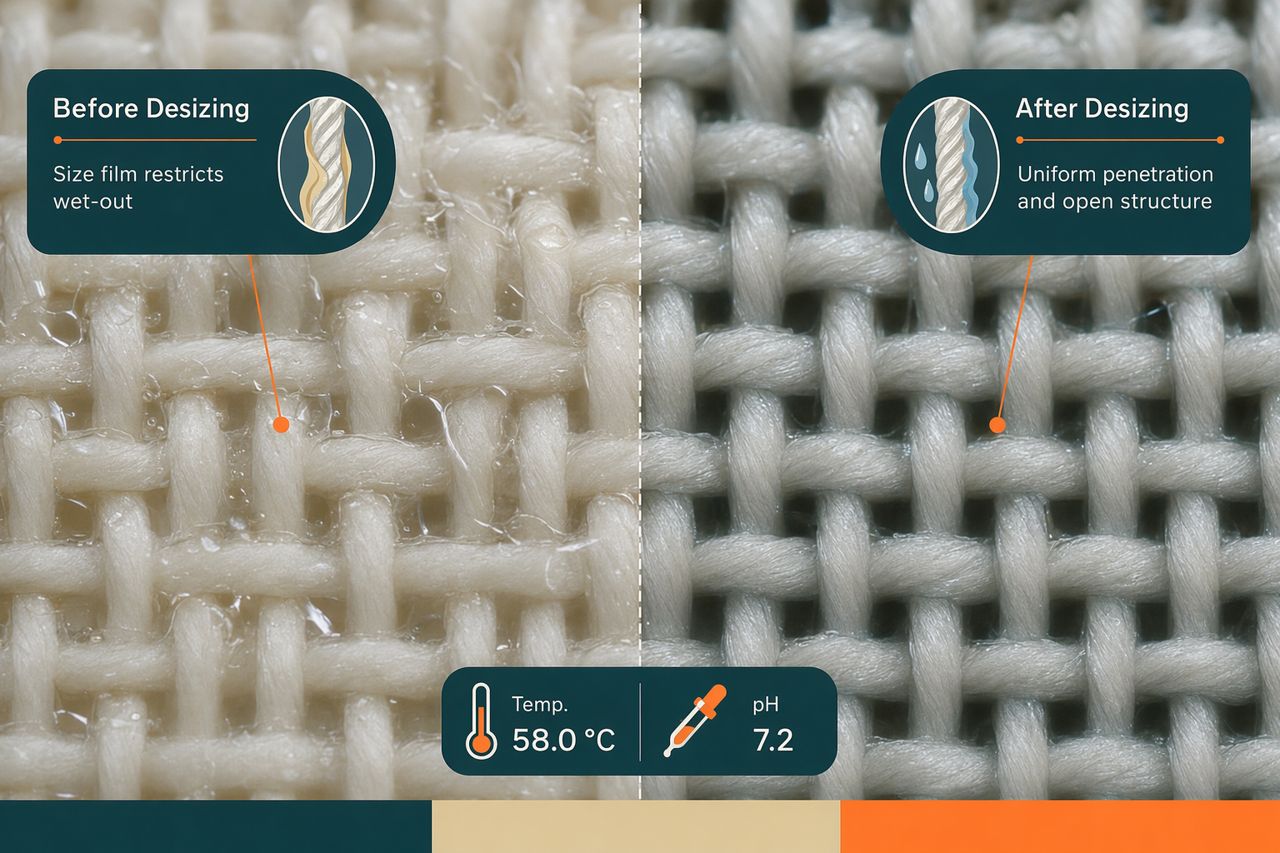
Un tissu coton peut entrer en atelier de teinture avec un aspect acceptable, mais des variations cachées issues de la préparation peuvent créer un risque de nuance. Les résidus d’encollage à base d’amidon peuvent limiter la pénétration du bain, perturber l’absorption et provoquer une prise de colorant irrégulière sur la largeur ou la longueur du tissu.
Les déclencheurs courants liés au prétraitement comprennent :
- Dégradation incomplète de l’encollage amylacé sur les constructions à forte densité de chaîne
- Mouillage irrégulier dû à un contact enzymatique non uniforme
- Fenêtres de température trop courtes ou instables pendant le désencollage
- Résidus d’encollage excessifs après une préparation à grande vitesse
- Échange de bain variable dans les systèmes à faible rapport de bain
- Différences d’un tissu à l’autre non détectées avant la teinture
Lorsque ces problèmes atteignent l’atelier de teinture, les opérateurs passent souvent du temps à compenser. Le coût ne se limite pas aux produits chimiques et à la vapeur. Il inclut l’occupation machine, les retards de lots de nuance, la réinspection, les stocks hors spécification et la pression sur les dates d’expédition.
L’étape de désencollage est un point de contrôle de fiabilité
Un programme de désencollage enzymatique maîtrisé donne à l’usine un point de contrôle mesurable de la préparation avant le lancement des procédés aval à plus forte valeur ajoutée. L’objectif est simple : éliminer suffisamment proprement les encollages à base d’amidon pour favoriser un mouillage uniforme et réduire les comportements imprévisibles en teinture.
Pour les usines coton, les points de contrôle les plus importants sont pratiques :
1. Contact sur toute la largeur du tissu
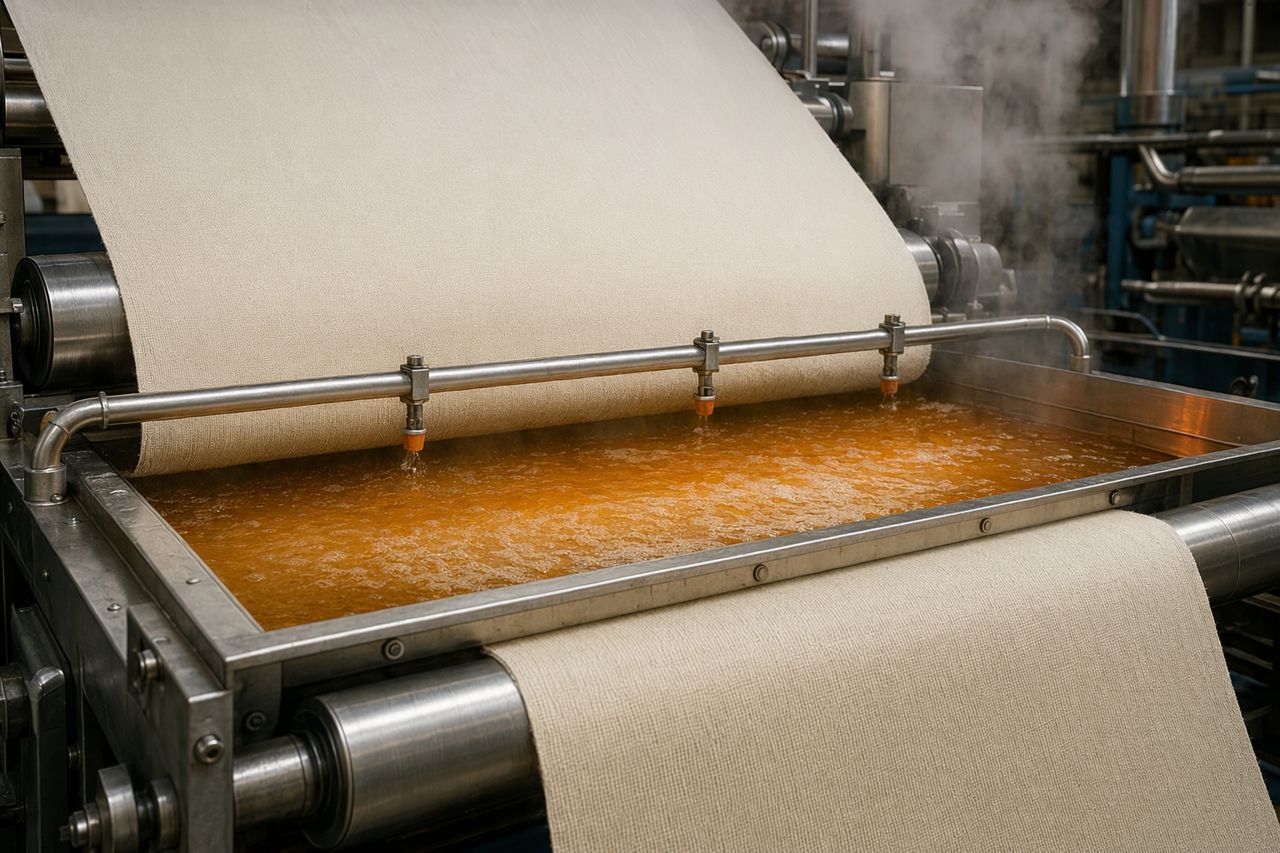
La performance du désencollage dépend d’une application uniforme, d’un taux d’emport stable et de la circulation du bain à travers l’armure. Enzymebridge aide les usines à examiner l’état du foulard, le renouvellement du bain, la vitesse du tissu ainsi que les conditions de stockage en lot ou de vaporisage, afin que l’enzyme bénéficie du contact nécessaire.
2. Une fenêtre de température exploitable
La production fonctionne rarement dans des conditions théoriques pendant toute une équipe. Une enzyme de désencollage doit soutenir la fenêtre opérationnelle réelle de l’usine, y compris les transitions de démarrage, les changements de vitesse et les interruptions courantes de ligne. L’objectif n’est pas une performance de pointe théorique ; c’est une élimination répétable de l’amidon sous les contraintes réelles de l’atelier.
3. Préparation au mouillage avant la teinture
Un bon désencollage doit faciliter l’étape suivante. Le tissu doit se mouiller de manière uniforme, passer plus régulièrement au décreusage et au blanchiment, puis entrer en teinture avec moins de surprises liées à l’absorption. C’est particulièrement important pour la teinture réactive, les nuances claires, les commandes répétées et les familles de nuances à tolérance serrée.
4. Moins de corrections en aval
Lorsque le prétraitement est stable, l’atelier de teinture subit moins de perturbations évitables. Les usines peuvent réduire les boucles de relavage, les charges de correction de nuance et les décisions tardives entre reprise, déclassement ou libération du lot.
Ce que les usines doivent suivre avant de remettre en cause la recette de teinture
Avant de modifier une recette de teinture, examinez l’historique de préparation. Les contrôles suivants révèlent souvent si les variations de prétraitement contribuent aux reprises :
- La construction du tissu a-t-elle changé sans ajustement des conditions de désencollage ?
- La ligne a-t-elle tourné à une vitesse ou à un rapport de bain différent de la gamme validée ?
- Les conditions de stockage en lot, de vaporisage ou de temps de séjour ont-elles été interrompues ?
- Le mouillage a-t-il été contrôlé de façon constante avant le décreusage ou le blanchiment ?
- Le problème s’est-il répété selon la position du rouleau, le lot, l’équipe ou la machine ?
- Les contrôles d’élimination de l’amidon sont-ils documentés de la même manière d’une équipe à l’autre ?
Un problème de teinture qui se répète par lot ou par construction renvoie souvent à la préparation. Un problème de nuance qui apparaît de façon aléatoire peut indiquer une variation de contact, une maîtrise insuffisante du bain ou une dérive opérationnelle.
Le choix de l’enzyme doit correspondre au parcours industriel de l’usine
Toutes les usines coton ne désencollent pas de la même façon. Certaines exploitent des lignes continues. D’autres utilisent des procédés pad-batch, un traitement en corde ou des rapports de bain variables selon les groupes de produits. Le programme enzymatique doit être adapté au mix tissu et aux équipements de préparation du site.
Enzymebridge accompagne les usines coton avec des solutions d’enzymes de désencollage sélectionnées selon :
- Les constructions de tissus coton chaîne et trame et la charge d’encollage amylacé
- Les parcours de prétraitement continus, semi-continus ou discontinus
- Les conditions pratiques de température et de pH dans l’usine
- La régularité de mouillage requise pour la teinture aval
- La compatibilité avec la stratégie existante de décreusage, blanchiment et lavage final
- Les besoins de documentation pour les clients, les audits et les revues qualité
Il ne s’agit pas d’ajouter de la complexité. Il s’agit de rendre l’étape de préparation plus facile à piloter, plus facile à vérifier et plus fiable.
Une discussion sur le prétraitement à mener avant la prochaine reprise
Si votre atelier de teinture connaît des cycles de correction répétés, des réclamations de nuance ou des variations liées à l’absorption, la prochaine amélioration ne commencera peut-être pas à la machine de teinture. Elle peut commencer par un programme de désencollage plus rigoureux et des preuves de préparation plus claires.
Enzymebridge travaille avec les usines textiles coton pour examiner les fenêtres opérationnelles actuelles, identifier les points faibles du désencollage et recommander des options enzymatiques favorisant une élimination fiable de l’amidon et une bonne préparation à la teinture.
Demander un devis
Si vous évaluez un fournisseur d’enzymes de désencollage textile pour usines de tissu, envoyez votre type de tissu, votre parcours de prétraitement, votre plage de rapport de bain, votre fenêtre de température cible et vos préoccupations actuelles en matière de reprises via le formulaire de demande de devis du site. Nous examinerons le contexte opérationnel et répondrons avec une recommandation prête pour l’usine.