Reducir el reproceso en tintorerías de algodón empieza en el pretratamiento
El reproceso en tintorería suele tratarse como un problema de teñido. En las plantas algodoneras, la causa raíz con frecuencia se encuentra antes: eliminación incompleta del almidón, humectación irregular, arrastre de impurezas o variaciones en el pretratamiento que solo se hacen visibles después del teñido.
Para un responsable de pretratamiento, aquí es donde el control importa. Una etapa de desencolado confiable ayuda a que el tejido avance en el proceso, en lugar de volver a ciclos de corrección, relavado, ajuste de tono o manejo como material degradado. Como proveedor de enzimas de desencolado textil para fábricas de tejidos, Enzymebridge se centra en las condiciones de planta que determinan si el algodón crudo está realmente listo para el descrudado, el blanqueo, el teñido y el acabado.
Por qué el reproceso empieza antes del baño de teñido
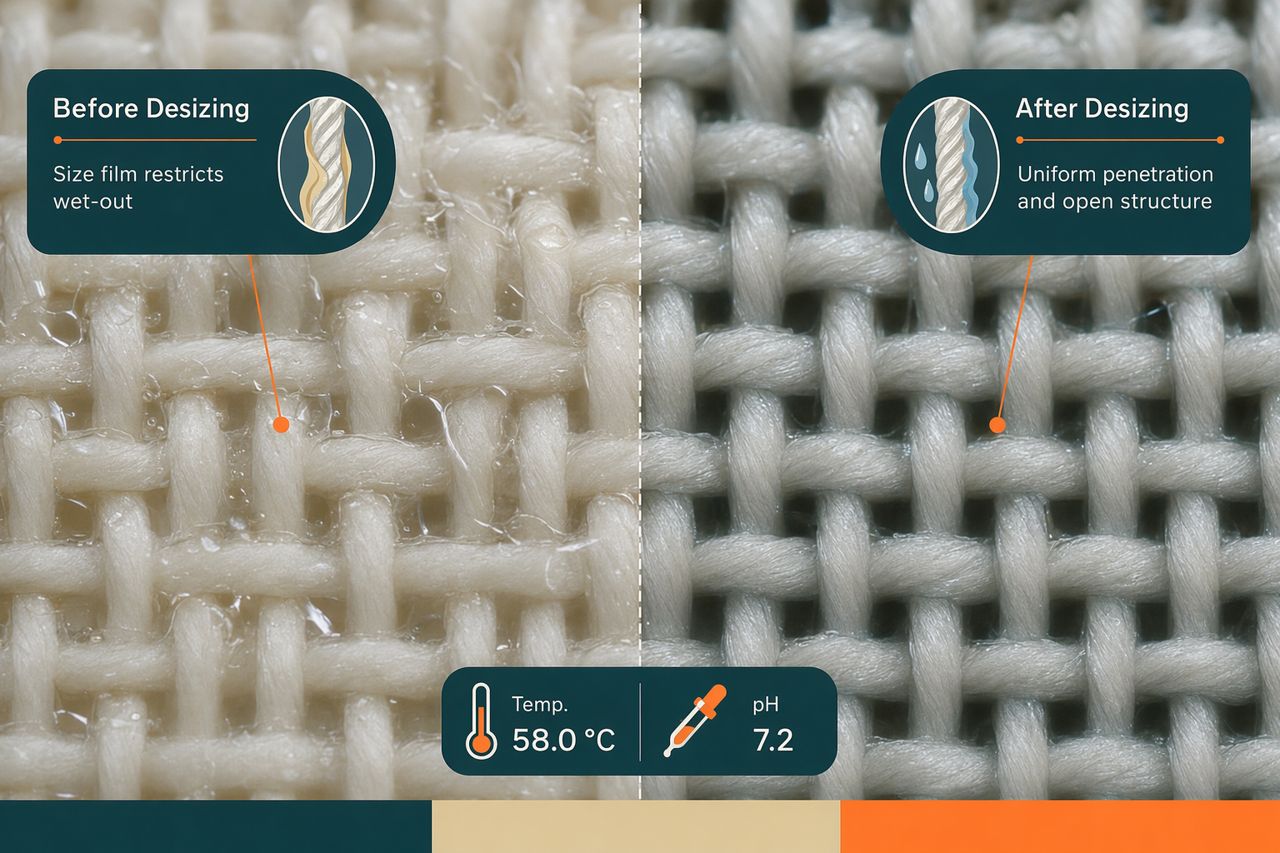
El tejido de algodón puede entrar a la tintorería con una apariencia aceptable, pero las variaciones ocultas de la preparación pueden generar riesgo de desviación de tono. Los residuos de encolado con almidón pueden limitar la penetración del baño, alterar la absorbencia y provocar una absorción irregular del colorante a lo ancho o a lo largo del tejido.
Los desencadenantes comunes relacionados con el pretratamiento incluyen:
- Degradación incompleta del encolado con almidón en construcciones con alta carga de urdimbre
- Humectación irregular por contacto inconsistente con la enzima
- Ventanas de temperatura cortas o inestables durante el desencolado
- Exceso de encolante residual después de preparaciones a alta velocidad
- Intercambio de baño variable en sistemas de baja relación de baño
- Diferencias entre tejidos que no se detectan antes del teñido
Cuando estos problemas llegan a la tintorería, los operadores suelen invertir tiempo en compensarlos. El costo no se limita a productos químicos y vapor. También incluye ocupación de máquina, retrasos en partidas de tono, reinspección, inventario fuera de especificación y presión sobre las fechas de entrega.
La etapa de desencolado es un punto de control de confiabilidad
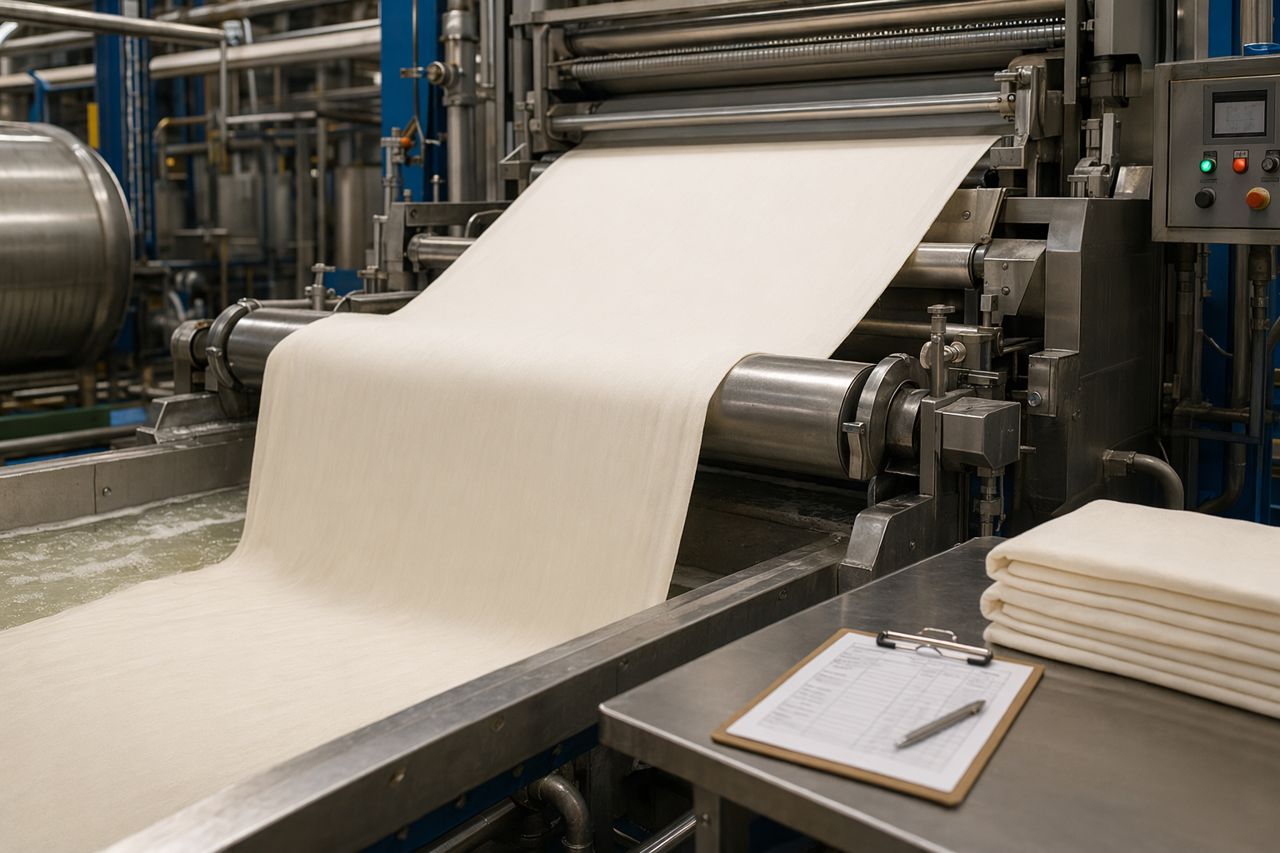
Un programa controlado de desencolado enzimático ofrece a la planta un punto de control medible en la preparación antes de iniciar procesos posteriores de mayor valor. El objetivo es simple: eliminar el encolado a base de almidón con suficiente limpieza para favorecer una humectación uniforme y reducir comportamientos impredecibles durante el teñido.
Para las plantas algodoneras, los puntos de control más importantes son prácticos:
1. Contacto en todo el ancho del tejido
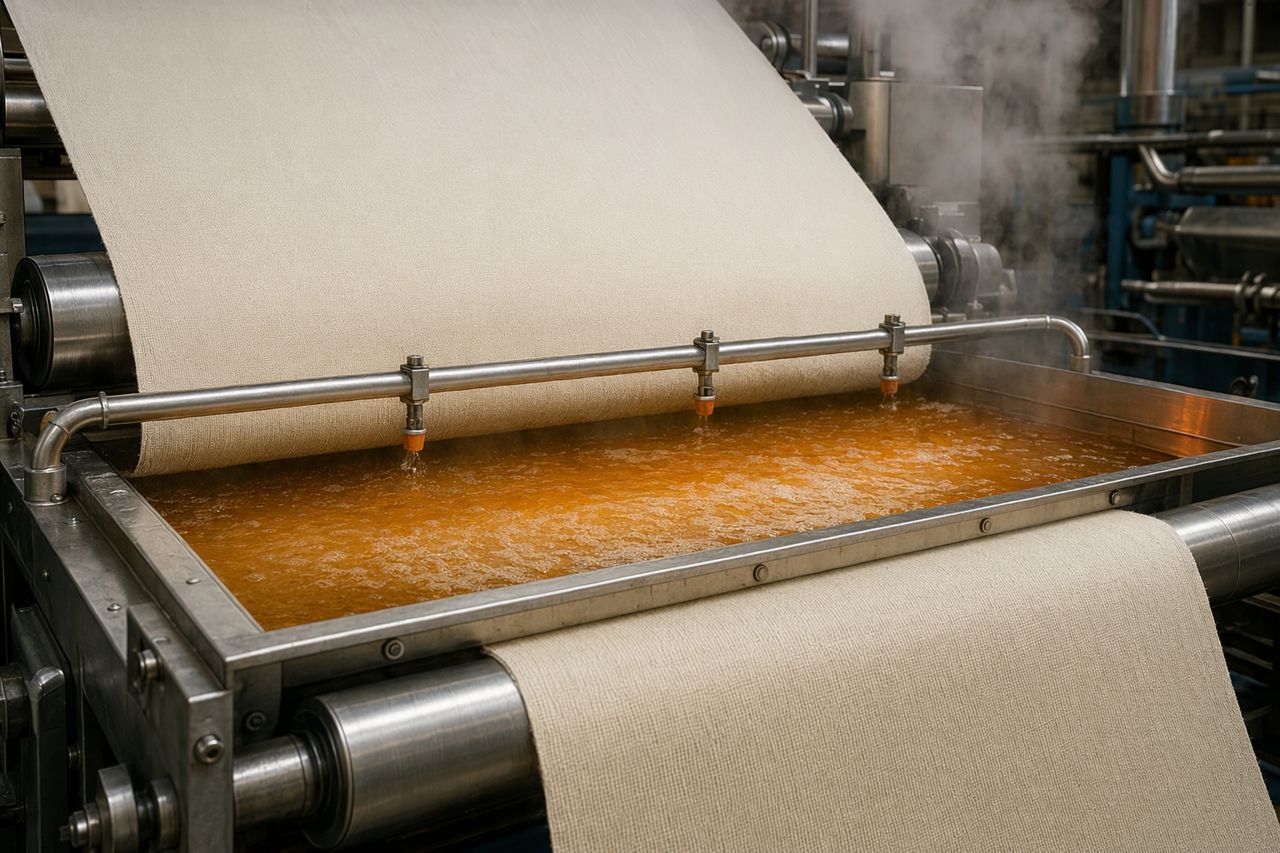
El desempeño del desencolado depende de una aplicación uniforme, una impregnación estable y el movimiento del baño a través del ligamento. Enzymebridge ayuda a las plantas a revisar el estado del foulard, la renovación del baño, la velocidad del tejido y las condiciones de reposo o vaporizado para que la enzima tenga el contacto que necesita.
2. Una ventana de temperatura viable
La producción rara vez opera bajo condiciones de manual durante todo un turno. Una enzima de desencolado debe respaldar la ventana operativa real de la planta, incluidas las transiciones de arranque, los cambios de velocidad y las interrupciones comunes de la línea. El objetivo no es el rendimiento máximo teórico; es la eliminación repetible del almidón bajo la presión operativa de la planta.
3. Preparación de humectación antes del teñido
Un buen desencolado debe facilitar el siguiente paso. El tejido debe humectarse de manera uniforme, pasar por el descrudado y el blanqueo de forma más predecible y entrar al teñido con menos sorpresas de absorbencia. Esto es especialmente importante en teñido reactivo, tonos claros, pedidos repetidos y familias de tonos con tolerancias estrictas.
4. Menos trabajo de corrección en etapas posteriores
Cuando el pretratamiento es estable, la tintorería enfrenta menos alteraciones evitables. Las plantas pueden reducir los ciclos de relavado, las cargas de corrección de tono y la toma de decisiones tardía entre reprocesar, degradar o liberar el material.
Qué deben monitorear las plantas antes de culpar a la receta de teñido
Antes de cambiar una receta de teñido, revise el registro de preparación. Las siguientes comprobaciones suelen revelar si la variación del pretratamiento está contribuyendo al reproceso:
- ¿Se cambió la construcción del tejido sin ajustar las condiciones de desencolado?
- ¿La línea operó a una velocidad o relación de baño diferente de la ruta aprobada?
- ¿Se interrumpieron las condiciones de reposo, vaporizado o tiempo de permanencia?
- ¿Se verificó la humectación de forma consistente antes del descrudado o el blanqueo?
- ¿El problema se repitió por posición de rollo, lote, turno o máquina?
- ¿Las comprobaciones de eliminación de almidón se documentan de la misma manera en todos los turnos?
Un problema de teñido que se repite por lote o construcción suele apuntar de nuevo a la preparación. Un problema de tono que aparece de forma aleatoria puede indicar variación de contacto, control del baño o deriva operativa.
La selección de la enzima debe ajustarse a la ruta de la planta
No todas las plantas algodoneras desencolan de la misma manera. Algunas operan líneas continuas. Otras utilizan rutas pad-batch, procesamiento en cuerda o relaciones de baño variables entre grupos de productos. El programa enzimático debe ajustarse a la mezcla de tejidos y al equipo de preparación de la planta.
Enzymebridge apoya a las plantas textiles de algodón con soluciones de enzimas de desencolado seleccionadas en función de:
- Construcciones de tejido plano de algodón y carga de encolado con almidón
- Rutas de pretratamiento continuas, semicontinuas o por lotes
- Condiciones prácticas de temperatura y pH en la planta
- Consistencia de humectación requerida para el teñido posterior
- Compatibilidad con la estrategia existente de descrudado, blanqueo y lavado posterior
- Necesidades de documentación para clientes, auditorías y revisiones de calidad
No se trata de añadir complejidad. Se trata de hacer que la etapa de preparación sea más fácil de operar, más fácil de verificar y más fácil de confiar.
Una conversación de pretratamiento que debe ocurrir antes del próximo reproceso
Si su tintorería está observando ciclos repetidos de corrección, reclamos de tono o variaciones relacionadas con la absorbencia, la próxima mejora quizá no empiece en la máquina de teñido. Puede empezar con un programa de desencolado más ajustado y evidencias de preparación más claras.
Enzymebridge trabaja con plantas textiles de algodón para revisar las ventanas operativas actuales, identificar puntos débiles en el desencolado y recomendar opciones enzimáticas que respalden una eliminación confiable del almidón y una mejor preparación para el teñido.
Solicitar una cotización
Si está evaluando un proveedor de enzimas de desencolado textil para fábricas de tejidos, envíe el tipo de tejido, la ruta de pretratamiento, el rango de relación de baño, la ventana de temperatura objetivo y las preocupaciones actuales de reproceso mediante el formulario de solicitud de cotización del sitio. Revisaremos el contexto operativo y responderemos con una recomendación lista para planta.